Технология
Что такое FDM-принтер и чем отличаются FDM, FFF и MEX?
FDM, FFF и MEX — три обозначения, которые часто используют, когда говорят об экструзионной 3D-печати, но означают они не совсем одно и то же.
Аббревиатура FDM защищена как торговая марка компании Stratasys, поэтому был придуман FFF как её юридически свободный аналог. MEX — это обозначение более широкой категории «экструзия материала» в стандарте ISO/ASTM 52900.
На практике FDM- и FFF-принтерами называют оборудование, которое печатает расплавленным филаментом, а термин MEX объединяет их с другими системами, где материал подаётся через сопло.
В каталогах, спецификациях и прайс-листах один и тот же аппарат могут называть FDM 3D-принтером, FDM-принтером, FFF-принтером или «система экструзии материала».
По стандарту ISO/ASTM 52900 всё это оборудование относится к одной категории: экструзии материала. Ориентируйтесь на характеристики, а не на название технологии: температуру сопла, максимальную температуру подогреваемой камеры, наличие сушки и рабочую область.
Что такое FDM-принтер?
FDM-принтер — это устройство, которое строит деталь послойно, выдавливая расплавленный пластик через сопло. Отличительный признак технологии: материал подаётся в форме прутка и переходит в рабочее состояние за счёт нагрева в печатающей головке.
Печатающая голова укладывает пластик линиями, из линий складывается слой, а из слоёв — деталь. Диапазон рабочих температур зависит от материала: базовым пластикам хватает умеренного нагрева, инженерным и композитным нужны заметно более высокие температуры.
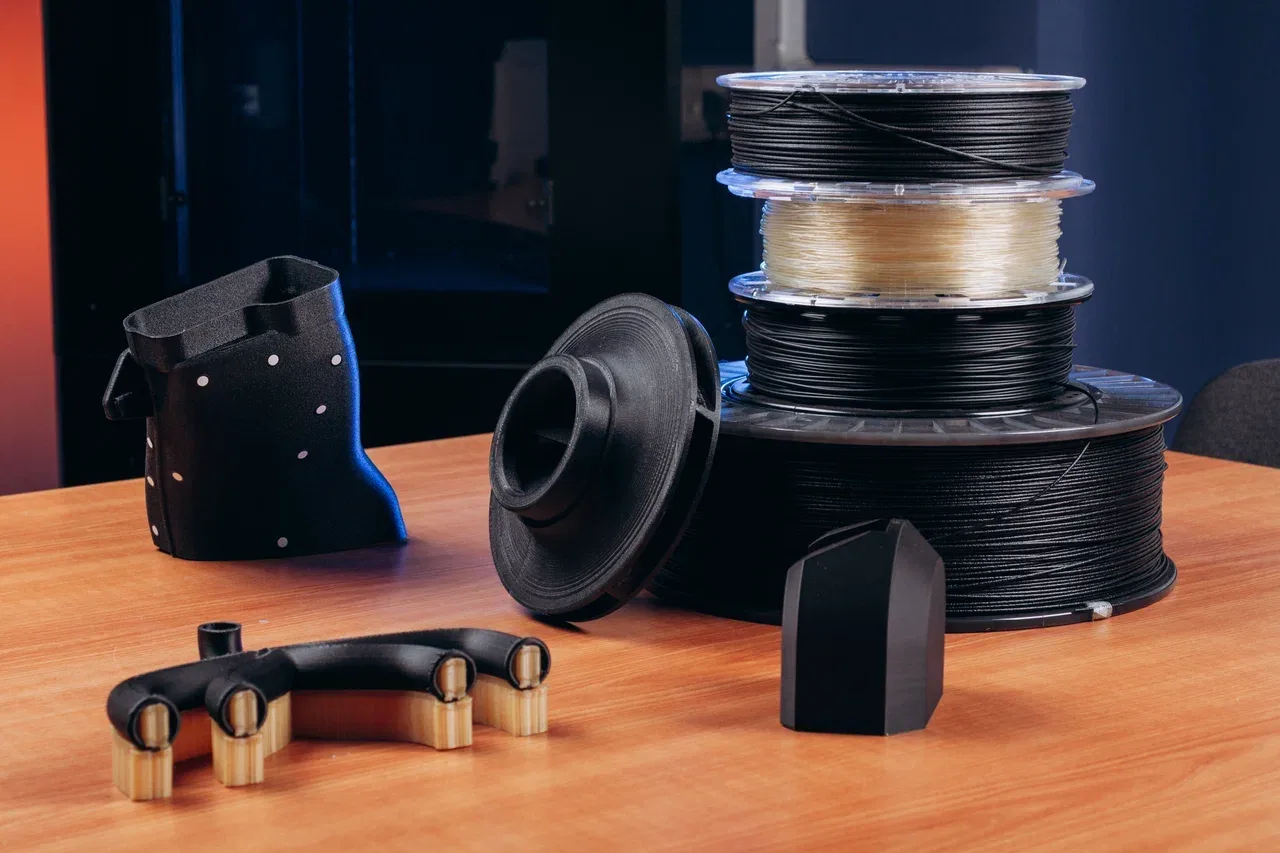
Исходный материал называется филаментом. Филамент — это пруток пластика калиброванного диаметра. Обычно его диаметр составляет 1,75 или 2,85 мм, а сам материал наматывается на стандартные катушки.
FDM 3D-принтер строит деталь за пять повторяющихся шагов:
- Механизм подачи продвигает филамент в печатающую головку.
- В нагревательном блоке происходит нагрев материала.
- Пластик выдавливается через сопло, а головка перемещается по осям и укладывает его линиями, формируя слой.
- Платформа (или печатающая головка, в зависимости от кинематики принтера) смещается по вертикали на высоту слоя — обычно около 0,2 мм.
- Цикл повторяется, пока из слоёв не сформируется готовая деталь.
Соединение между слоями образуется за счёт того, что свежий расплав нагревает уже уложенный материал и соединяется с ним. Прочность этого соединения ниже прочности материала внутри слоя. Отсюда главное механическое свойство напечатанных изделий — анизотропия, то есть зависимость свойств детали от направления нагрузки. Вдоль слоёв деталь прочнее, а поперёк слабее. Поэтому при подготовке модели к печати деталь важно располагать на платформе с учётом направления рабочей нагрузки.
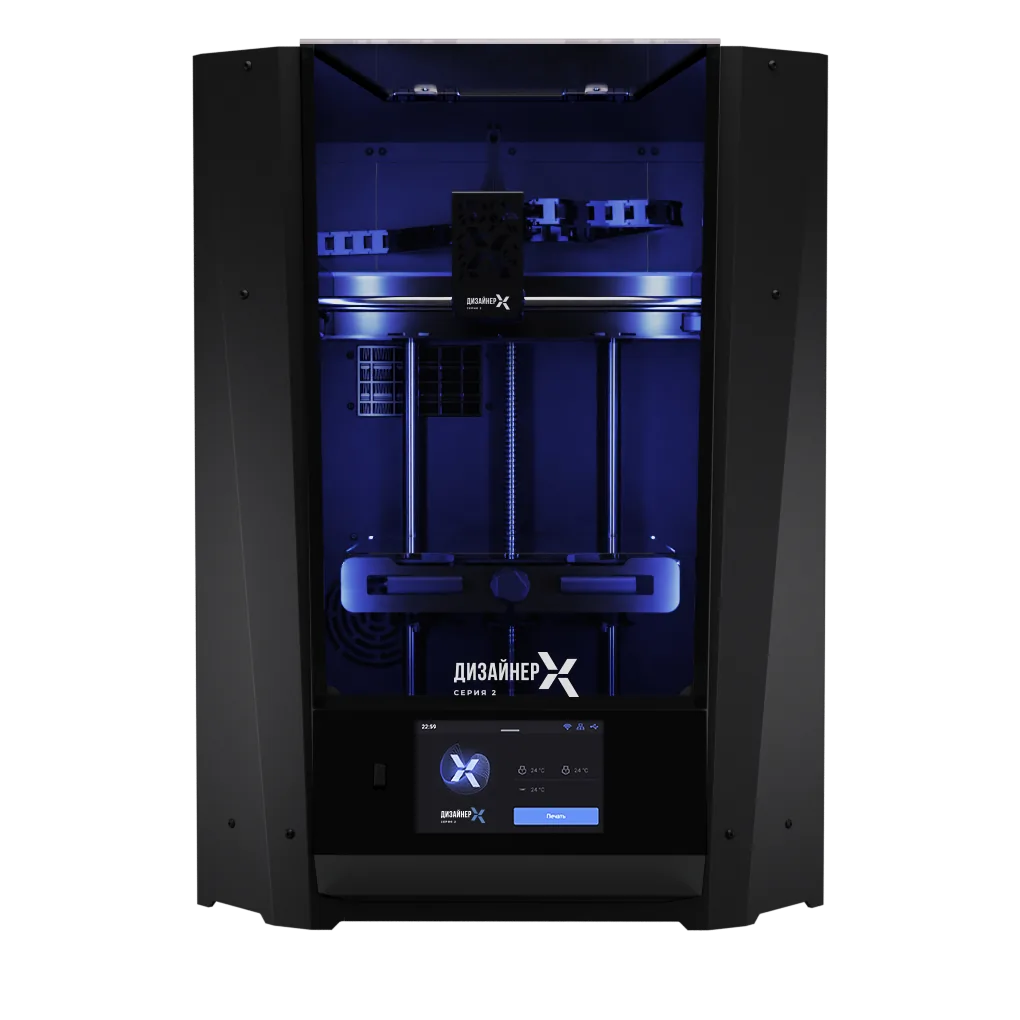
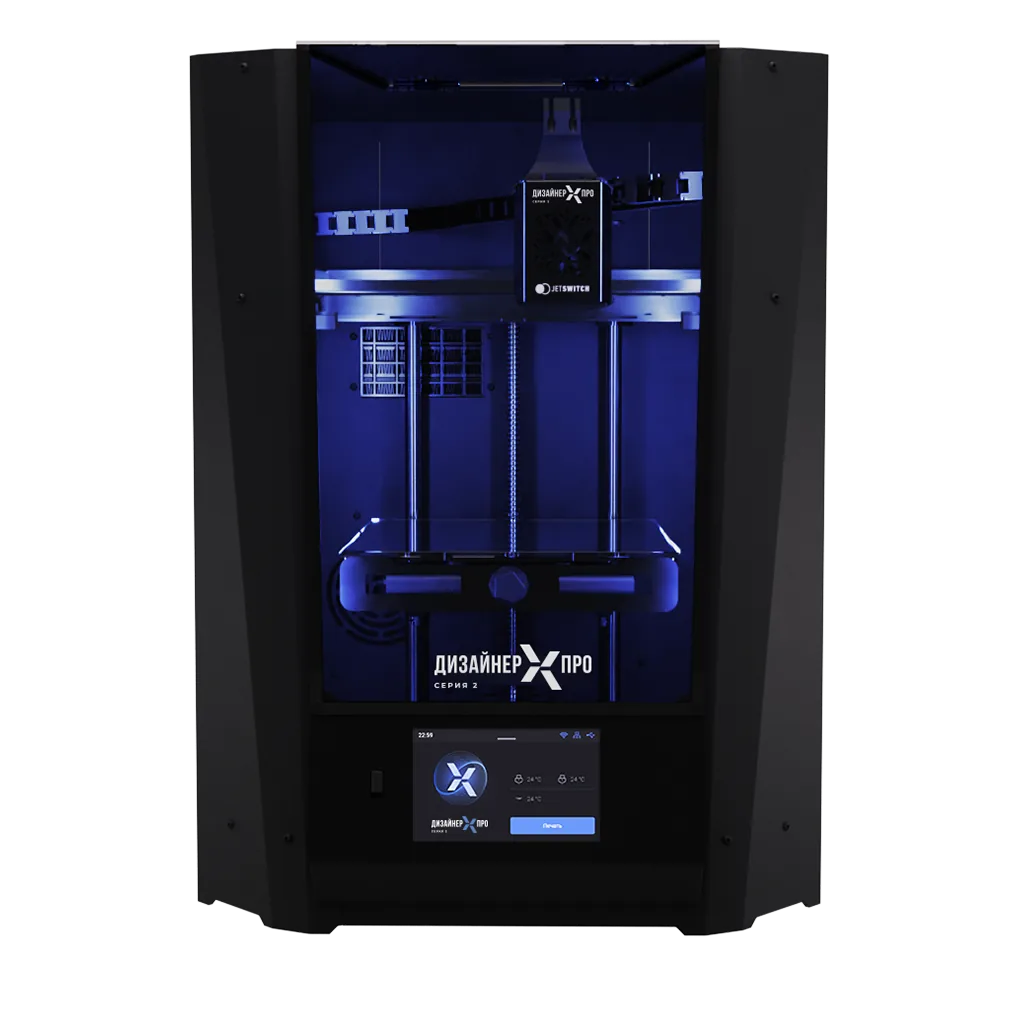
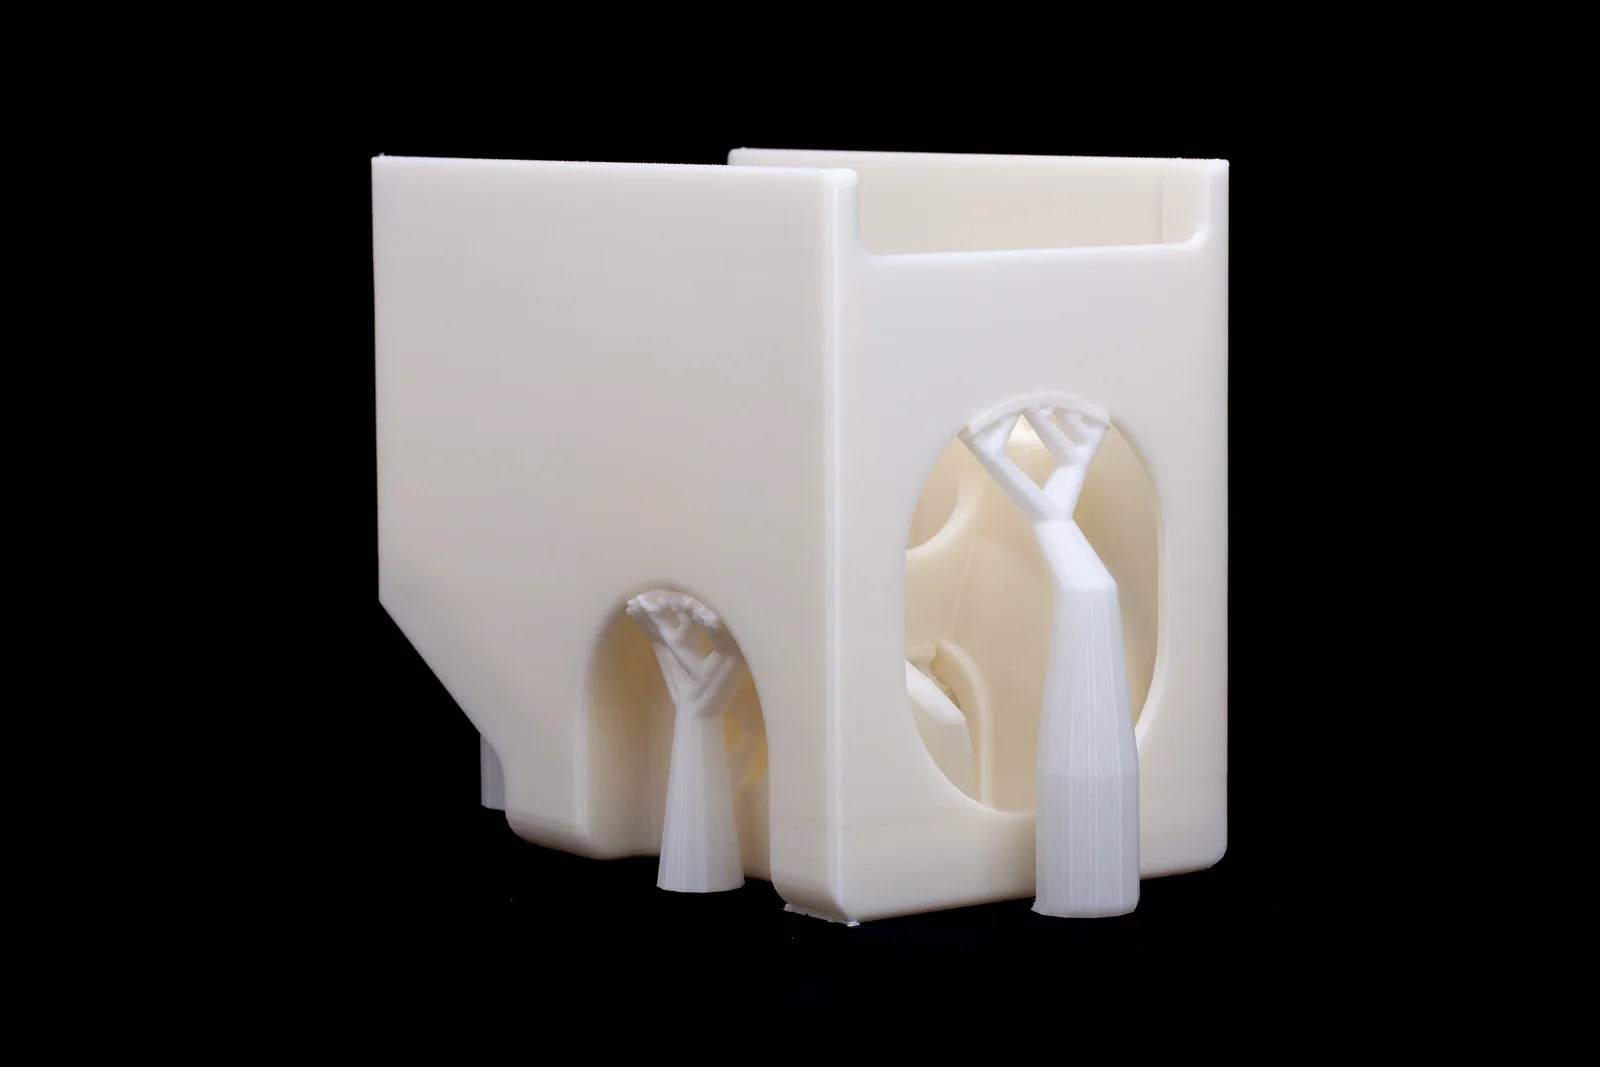
Нависающие элементы требуют поддержек, поскольку пластик не может укладываться в воздух. Поддержки печатают тем же материалом либо вторым — растворимым или легкоотделяемым. Для печати вторым материалом нужна двухсопельная головка. В принтерах ПИКАСО 3Д эту задачу решает технология двухматериальной печати JetSwitch: её клапан блокирует неактивное сопло и уменьшает подтекание материала при переключении.
Что печатают на FDM-принтерах?
На FDM 3D-принтерах печатают функциональные прототипы, корпуса приборов, технологическую оснастку, сборочные приспособления, запасные части и мелкие серии изделий. Технология подходит для задач, где стоимость оборудования, прочность пластика и цена готовой детали важнее гладкости поверхности.

Что определяет качество детали?
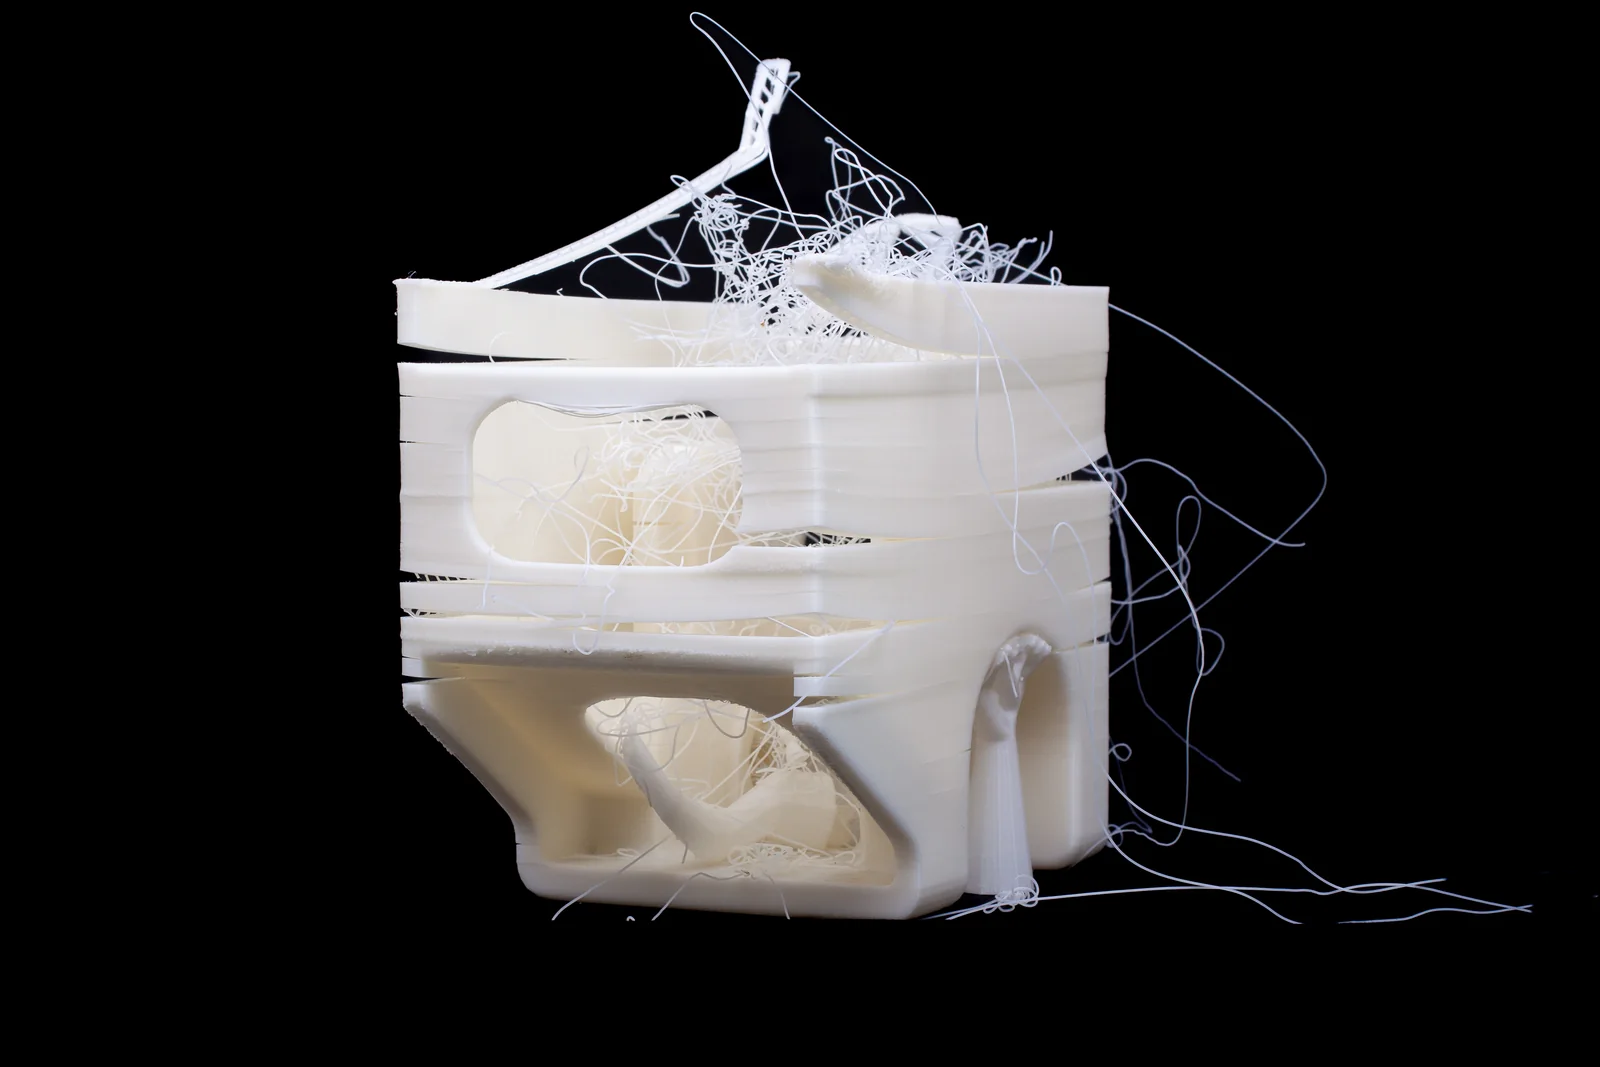
На результат FFF-печати влияет целый набор параметров: температура сопла, платформы и среды вокруг детали, высота слоя, диаметр сопла, скорость подачи и перемещения, интенсивность обдува, ориентация модели, схема поддержек и влажность материала. Изменение любого из них может отразиться на геометрии, поверхности и прочности изделия.
В первую очередь на качество детали влияют три фактора:
1) Температура вокруг детали. После укладки пластик остывает и уменьшается в объёме. При неравномерном охлаждении возникают внутренние напряжения, которые могут деформировать основание, отрывать углы от платформы и приводить к появлению трещин на крупных изделиях из ABS, PC и полиамидов.
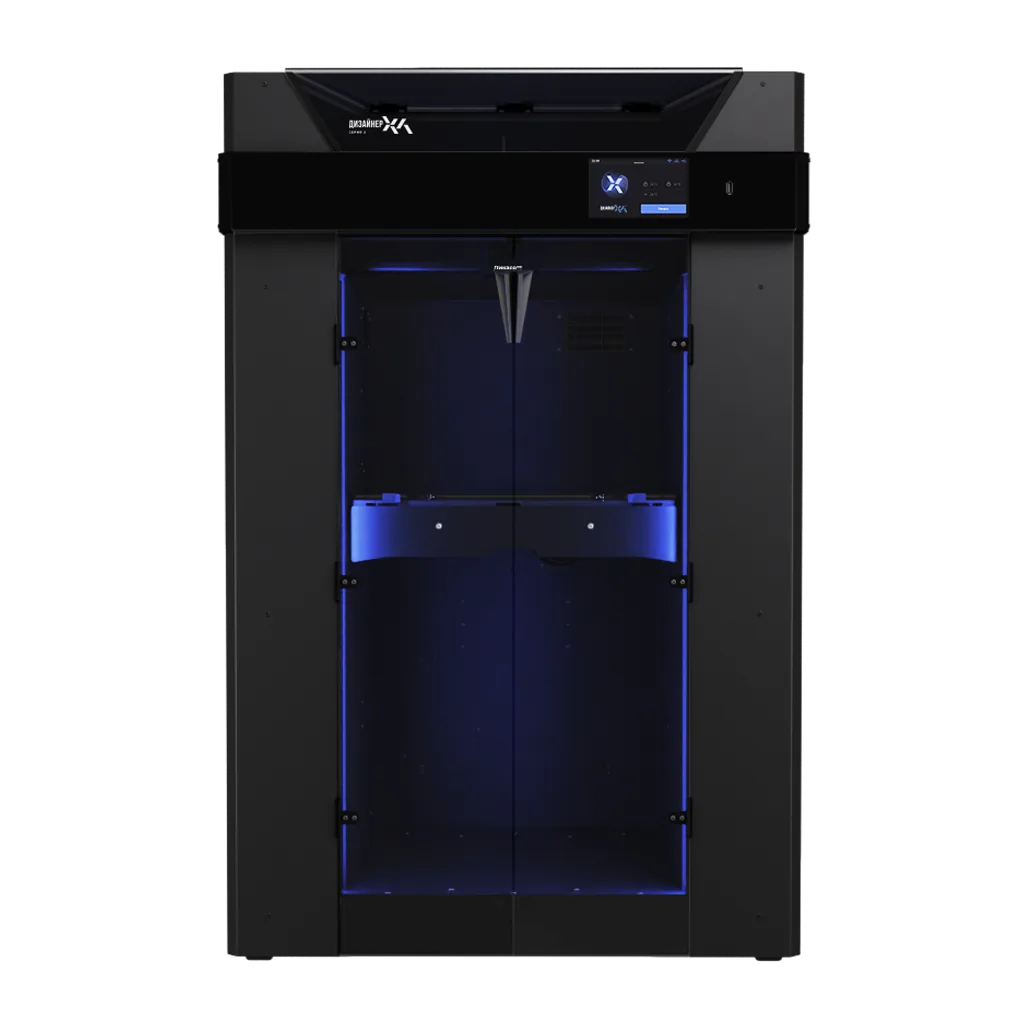
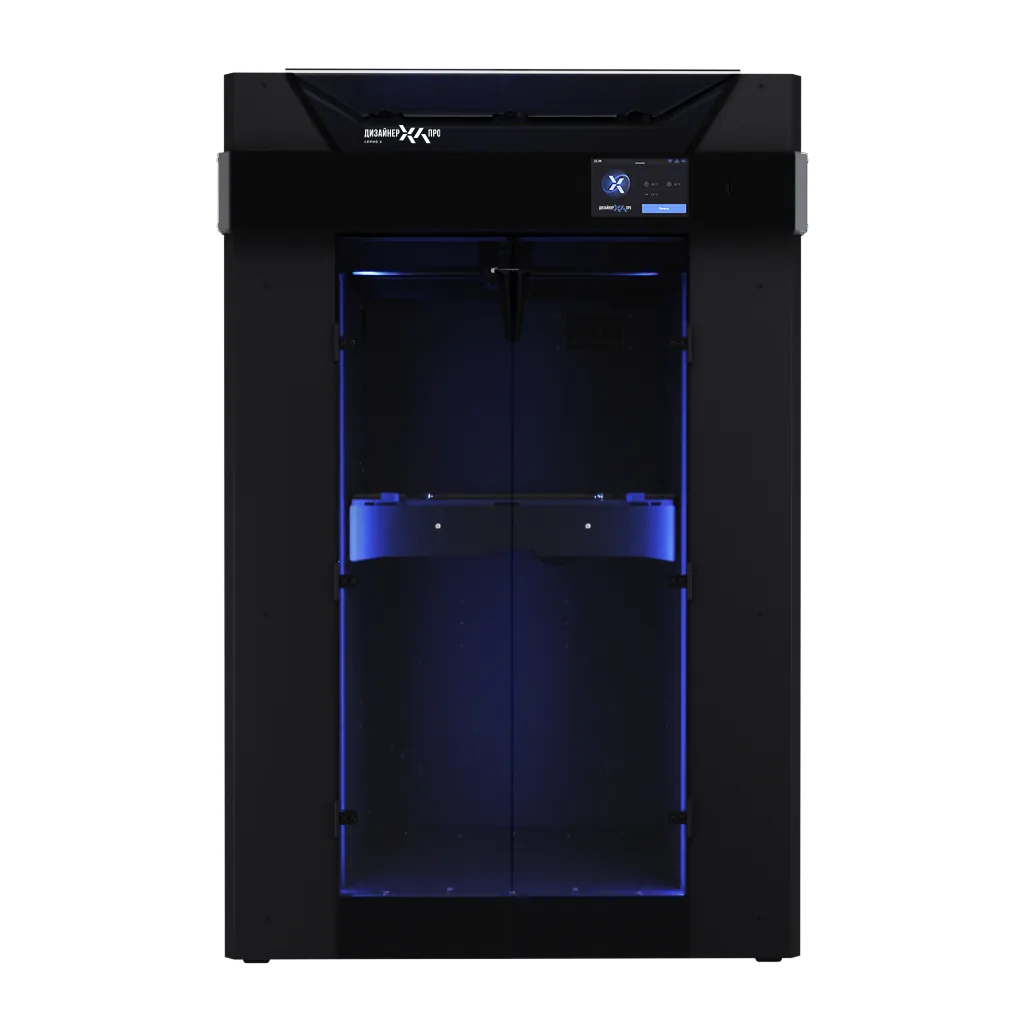
Активно подогреваемая камера поддерживает заданную температуру воздуха на всей высоте печати и снижает риск таких дефектов. У Дизайнер Х и Х ПРО С2 камера нагревается до 80 °C, а у Дизайнер ХЛ и ХЛ ПРО С2 и Оптимум 360 — до 90 °C. Подогрев не отменяет усадку: размеры готовой детали всё равно могут отличаться от исходной модели, и это учитывают при подготовке задания.
2) Влажность материала. Многие пластики, например PA6, PA12 и PC, поглощают влагу из воздуха. Из-за влаги филамент подаётся неравномерно, на поверхности появляются дефекты, а свойства готового изделия могут ухудшаться. В системе Оптимум 360 для таких материалов предусмотрен встроенный модуль сушки с нагревом до 120 °C.
3) Ориентация модели. Нагрузку стараются направить вдоль слоев, а не поперёк. Поэтому положение детали на платформе выбирают с учётом направления рабочего усилия, а не по удобству размещения.
Ориентацию, схему поддержек и остальные параметры задают при подготовке модели в слайсере. Чтобы ускорить запуск печати, инженеры ПИКАСО 3Д настроили в программе Полигон Х более 900 параметров, протестировали филаменты и подготовили более 70 профилей материалов.
Материалы для FDM-печати
- Базовые материалы — PLA, PETG и SBS. Для их печати обычно не требуется подогреваемая камера, поэтому с ними работает большинство FDM-принтеров. Из этих пластиков изготавливают макеты, прототипы формы и детали без серьёзных механических нагрузок.
- Инженерные материалы — ABS, ASA, PC и PPX. Их применяют для изготовления деталей с повышенными требованиями к прочности и теплостойкости. При печати крупных изделий из таких пластиков активно подогреваемая камера снижает перепады температуры и риск деформации.
- Композиты — ABS+CF, ABS+GF, PA6+CF, PA12+CF, PA12+GF и TPU+GF. Эти материалы содержат углеродное или стеклянное волокно и сочетают улучшенные характеристики со сравнительно доступной стоимостью. Работать с ними могут не все настольные принтеры: печать требует предварительной сушки и износостойкого сопла, поскольку волокна быстро стачивают обычные латунные сопла.
- Эластичные материалы на основе TPU используют для печати гибких деталей, которые работают на изгиб и сжатие. Такой филамент сложнее стабильно подавать в печатающую головку, поэтому в принтерах серии Оптимум предусмотрены доподатчики, подающие пластик по закрытому каналу.
- Высокотемпературные пластики — PEEK, PSU и PEI. Для работы с ними требуется специализированное оборудование.
Принтеры ПИКАСО 3Д ориентированы прежде всего на работу с инженерными и композитными материалами.
Чем FFF-печать отличается от других технологий 3D-печати?
| Признак | Экструзия материала, FDM, FFF, MEX | Фотополимеризация в ванне, VPP | Синтез на подложке, PBF |
|---|---|---|---|
| Как формируется деталь | Пластик выдавливается через сопло и укладывается слоями | Жидкий фотополимер отверждается светом | Порошок сплавляется под действием источника энергии |
| Поверхность и детализация | На поверхности видны слои, а детализация зависит от диаметра сопла, высоты слоя и настроек печати | Поверхность обычно более гладкая, технология позволяет воспроизводить мелкие детали | Поверхность и детализация зависят от размера частиц порошка, материала и режима сплавления |
| Механические свойства | Анизотропные: вдоль оси Z деталь обычно слабее, поскольку нагрузка приходится на межслойные соединения | Зависят от состава фотополимера и режима отверждения; некоторые материалы чувствительны к ультрафиолету | Свойства обычно более равномерны по разным направлениям, чем у деталей, напечатанных методом FFF |
| Поддержки | Нужны под нависающими элементами; могут печататься основным или отдельным материалом | Обычно нужны для крепления детали к платформе и поддержки нависающих элементов | При печати полимерами деталь поддерживает окружающий порошок |
| Типичное применение | Функциональные прототипы, корпуса, оснастка, запасные части и мелкие серии | Мастер-модели, макеты и небольшие детали с высокой детализацией | Детали сложной геометрии, функциональные изделия и мелкосерийное производство |
Оборудование для синтеза на подложке и его обслуживание обычно обходятся в разы дороже, чем оборудование для FFF-печати. Поэтому для функциональных деталей из пластиков чаще выбирают FFF, если требования к поверхности, детализации и механическим свойствам позволяют использовать эту технологию.
Ограничения технологии
FFF-печать не может заменить механическую обработку и литьё во всех задачах. У технологии есть четыре ограничения, которые стоит учитывать ещё на этапе конструирования детали.
- Анизотропия влияет на проектирование. Деталь, нагруженную поперёк слоёв, ориентируют иначе или закладывают запас прочности, поскольку межслойное соединение слабее материала внутри слоя.
- На наклонных и скруглённых поверхностях могут быть видны ступени между слоями. Чтобы сделать их менее заметными, уменьшают высоту слоя, но это увеличивает время печати.
- Поддержки оставляют следы на поверхности детали. Поэтому после печати их удаляют, а некоторые поверхности шлифуют и обрабатывают отверстия до нужного размера.
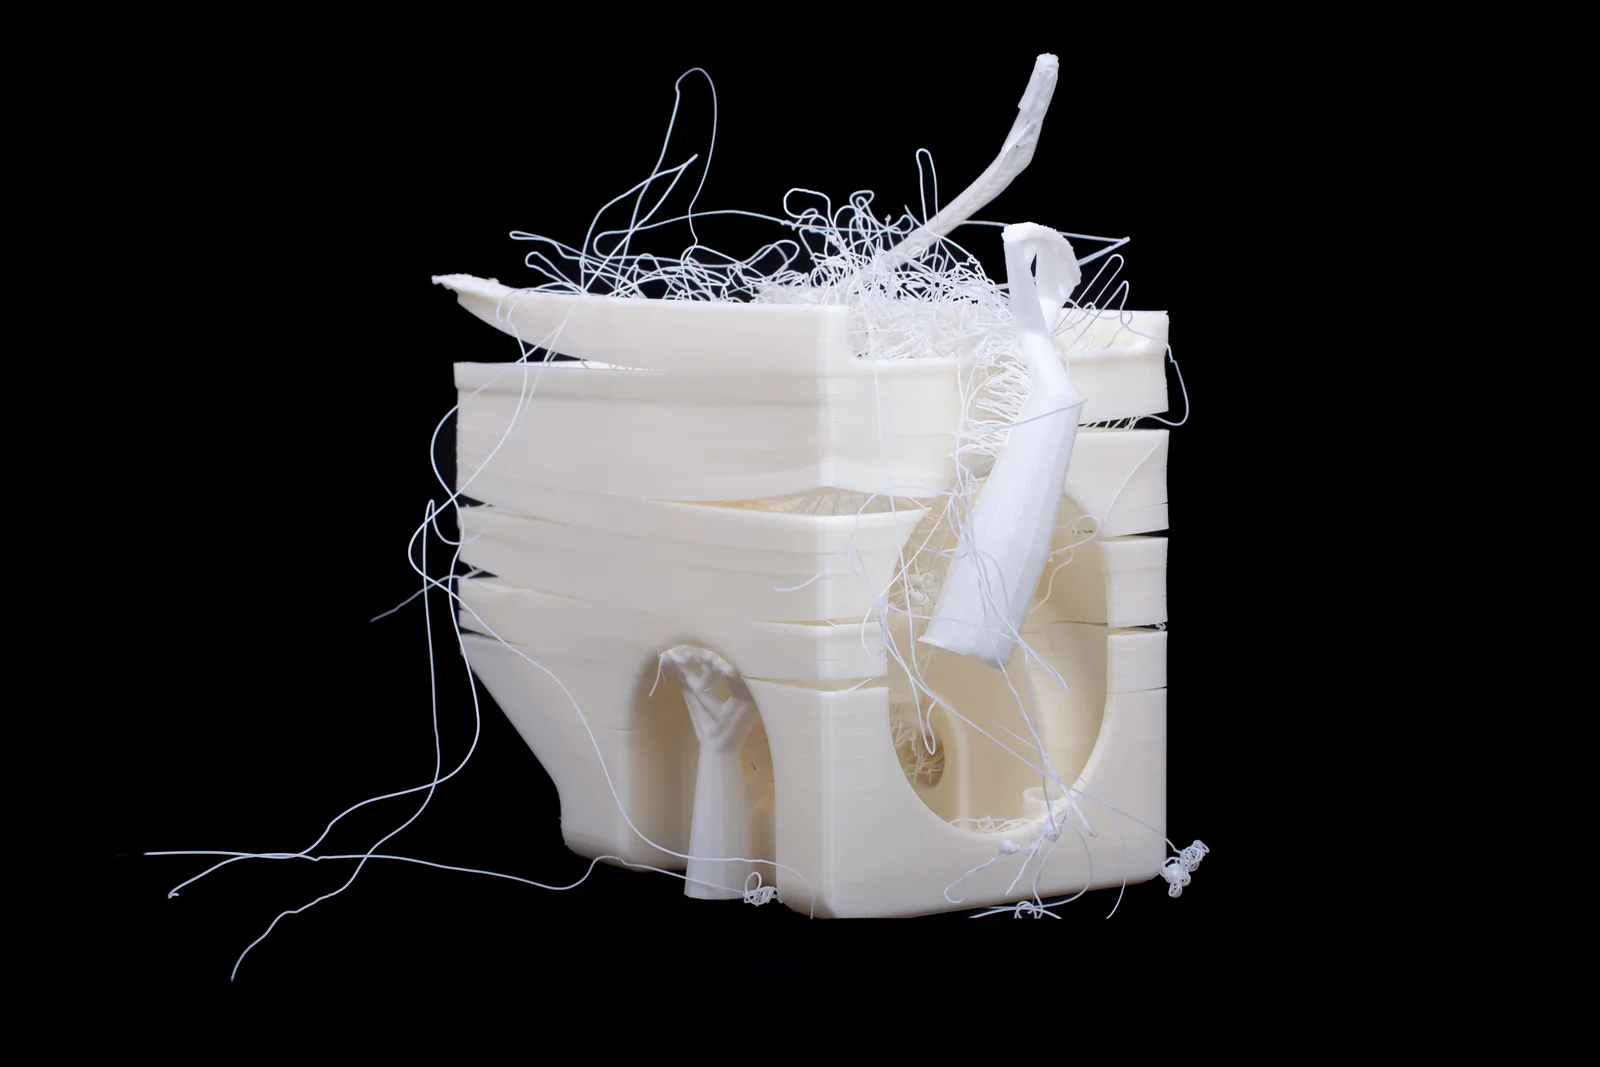
- Результат зависит от подготовки к печати. Непросушенный полиамид, неверная ориентация модели или неудачная схема поддержек могут испортить деталь даже при исправной работе принтера. Автоматические системы упрощают работу оператора, но не отменяют требований к подготовке материала и модели.
Как выбрать FDM-принтер под задачу?
3D-принтер выбирают по трём основным критериям. Начинать стоит с материала детали: он сразу отсеивает неподходящие модели.
- Материал детали. Для ABS, поликарбоната, полиамидов и композитов потребуется оборудование с активно подогреваемой камерой, системой сушки, износостойким соплом и подходящими температурными режимами. Для базовых PLA и PETG подойдёт большинство FDM-принтеров.
- Габариты детали. Модель должна целиком помещаться в рабочую область с учётом поддержек и выбранной ориентации. В противном случае её придётся разделить на части и предусмотреть последующую сборку.
- Повторяемость размеров. При печати партий важно, чтобы размеры деталей оставались стабильными от запуска к запуску. Для этого принтер должен контролировать подачу материала и температуру, а гигроскопичные пластики необходимо сушить во время работы.
Итог
FDM и FFF — два обозначения одного процесса: послойного построения детали из расплавленного термопластика, который подаётся через сопло. MEX — более широкая категория экструзии материала, к которой относится этот процесс.
Одна из главных особенностей FFF-печати — анизотропия. Вдоль оси Z деталь обычно слабее, поскольку нагрузка приходится на межслойные соединения. Поэтому ориентацию модели на платформе выбирают с учётом направления рабочей нагрузки. На качество детали также влияют температура сопла, платформы и камеры, влажность материала, высота слоя и подготовка модели в слайсере.
По сравнению с фотополимерной печатью FFF обычно даёт менее гладкую поверхность, а свойства детали сильнее зависят от направления построения, чем при синтезе на подложке. При этом FFF-принтеры работают с широким выбором инженерных и композитных пластиков, а оборудование и его обслуживание обходятся в разы дешевле, чем системы PBF.
Частые вопросы
FDM и FFF — это одно и то же?
Да, FDM и FFF обозначают один процесс послойного наплавления термопластика. FDM — торговая марка американского производителя оборудования, а FFF — свободное обозначение, придуманное открытым сообществом разработчиков. Техническая суть процесса в обоих случаях одинакова.
Что означает MEX?
MEX — это обозначение категории material extrusion, или экструзии материала, в стандарте ISO/ASTM 52900:2021. В категорию входят все процессы, где материал подаётся через сопло, включая печать филаментом, которую в обиходе называют FDM или FFF.
Какая точность у FDM-печати?
Точность зависит от усадки материала, параметров печати и калибровки конкретного принтера, поэтому единой цифры для всей технологии нет. На результат сильнее всего влияют температура среды, характер усадки пластика и ориентация детали на платформе.
Зачем закрытая камера на 3д принтере?
Для базовых PLA и PETG закрытая камера не обязательна. При печати ABS, PC и полиамидами активный подогрев поддерживает стабильную температуру вокруг детали и снижает риск коробления и внутренних напряжений. Для работы с такими материалами камера Оптимум 360 нагревается до 90 °C. Для высокотемпературных PEEK, PSU и PEI требуется специализированное оборудование с более высокими рабочими температурами.
Почему деталь коробит?
Пластик уменьшается в объёме при остывании. Если деталь охлаждается неравномерно, в ней возникают внутренние напряжения, которые деформируют основание и отрывают углы от платформы. На крупных деталях также могут появляться трещины. Сильнее всего короблению подвержены ABS, PC и полиамиды.
Можно ли печатать нейлоном и поликарбонатом?
Да, FDM-принтеры печатают полиамидами PA6 и PA12, поликарбонатом PC и композитами на их основе. Эти материалы поглощают влагу, поэтому перед печатью их нужно сушить. В Оптимум 360 материал сушится при температуре до 120 °C, после чего система снижает температуру и поддерживает режим хранения. Так филамент остаётся сухим, но не подвергается лишнему нагреву. Для композитов также требуется износостойкое сопло.
Чем FDM отличается от фотополимерной печати?
FDM-принтер выдавливает расплавленный пластик через сопло, а фотополимерный принтер отверждает жидкую смолу светом. Фотополимерная печать даёт более гладкую поверхность и позволяет воспроизводить мелкие детали, но свойства готового изделия зависят от выбранной смолы и постобработки. FDM чаще используют для функциональных деталей, а фотополимерную печать — для моделей с высокой детализацией.
Не знаете, какой FDM-принтер подойдёт для вашей детали? Отправьте 3D-модель специалистам ПИКАСО 3Д. Мы подберём оборудование и материал, рассчитаем время печати и предварительную стоимость изготовления.
Обсудить задачу