Выбор оборудования
Как выбирать промышленные и профессиональные 3D-принтеры?
Деталь из ABS, занимающая всю площадь платформы, начинает деформироваться уже на десятом слое. Полиамид, набравший влагу из воздуха, плохо печатается и теряет свойства. При печати партии из 40 корпусов важно, чтобы все изделия имели одинаковые размеры в пределах заданных допусков.
Когда заканчиваются возможности настольных аппаратов начального уровня, начинается область, в которой работает промышленный 3D-принтер.
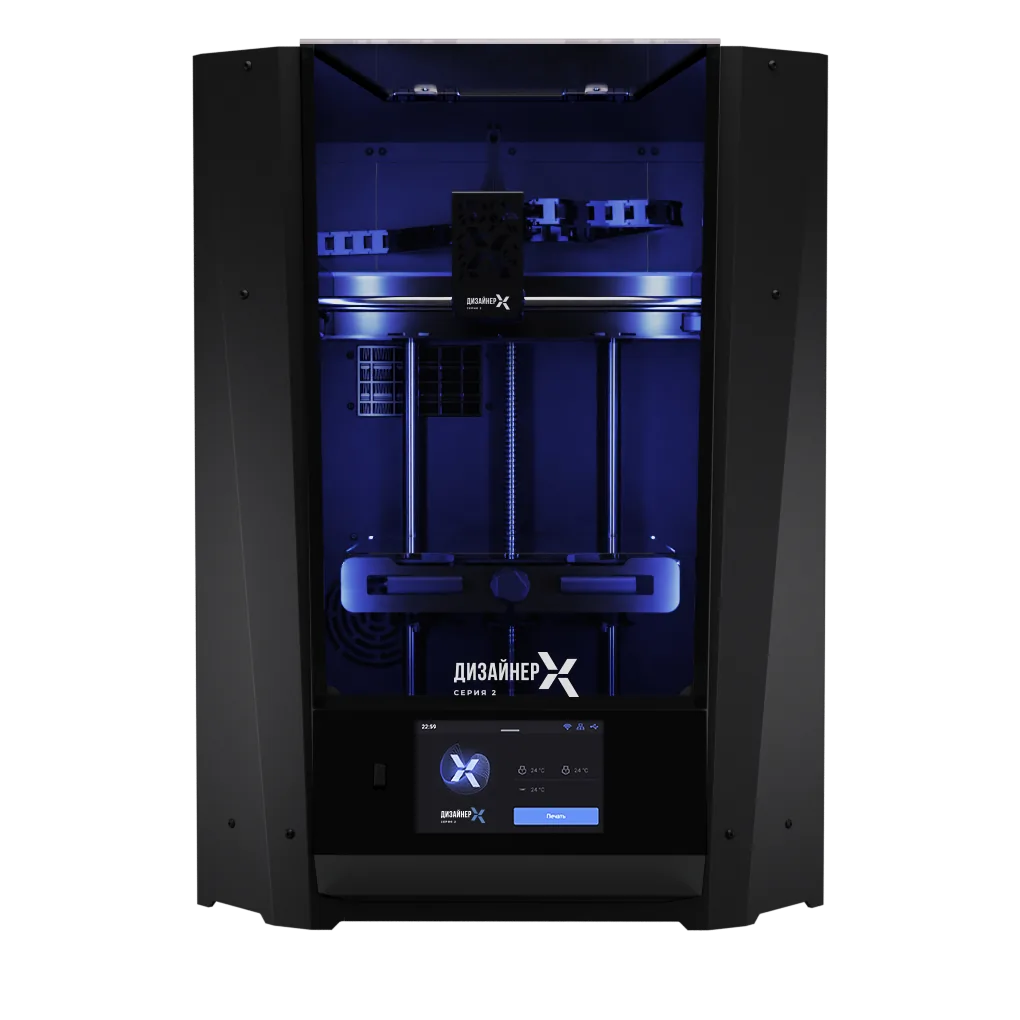
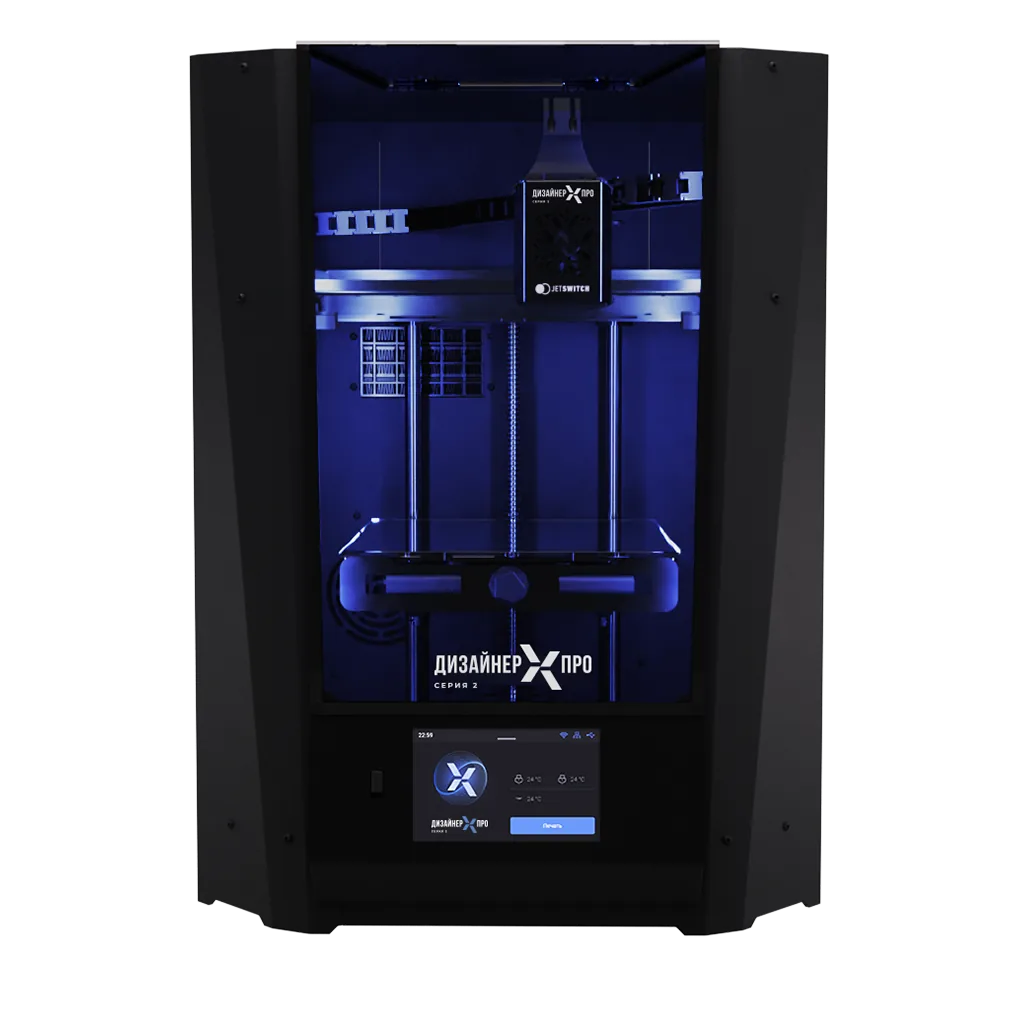
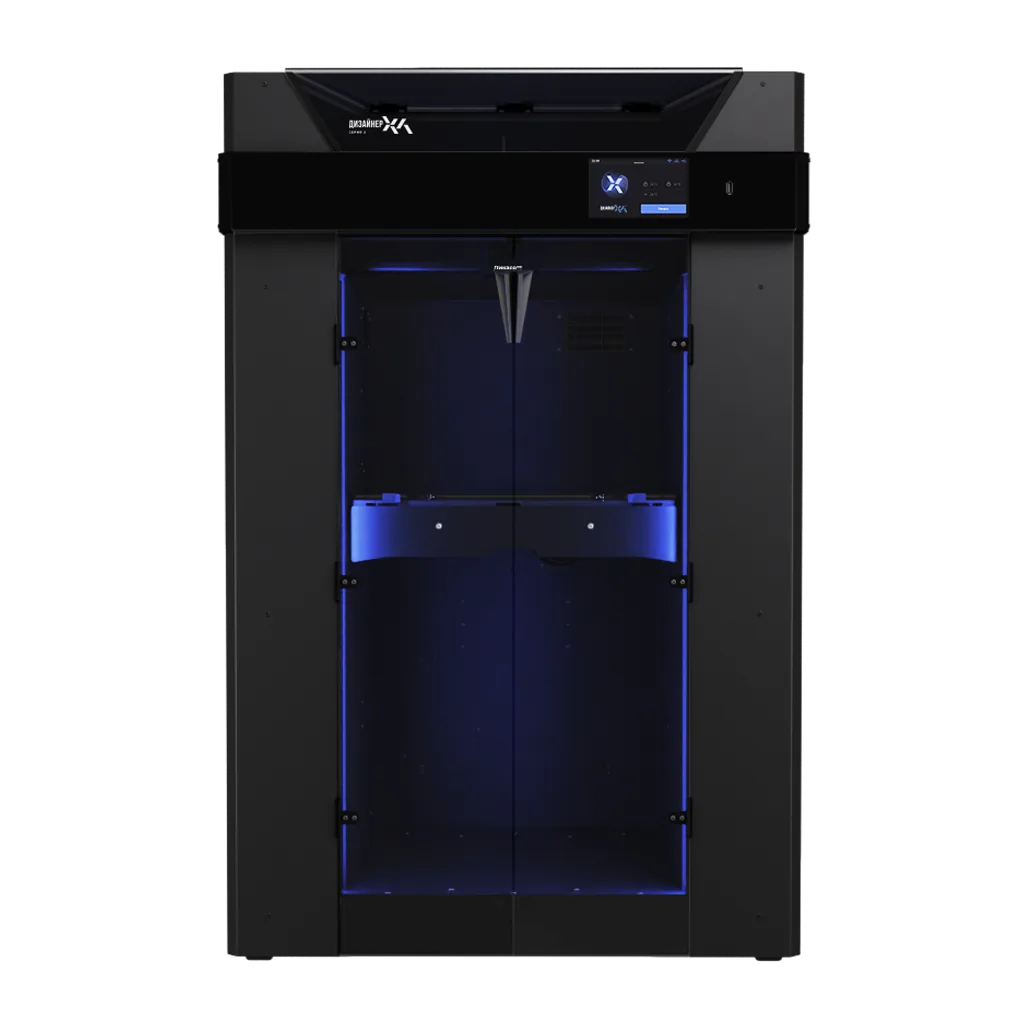
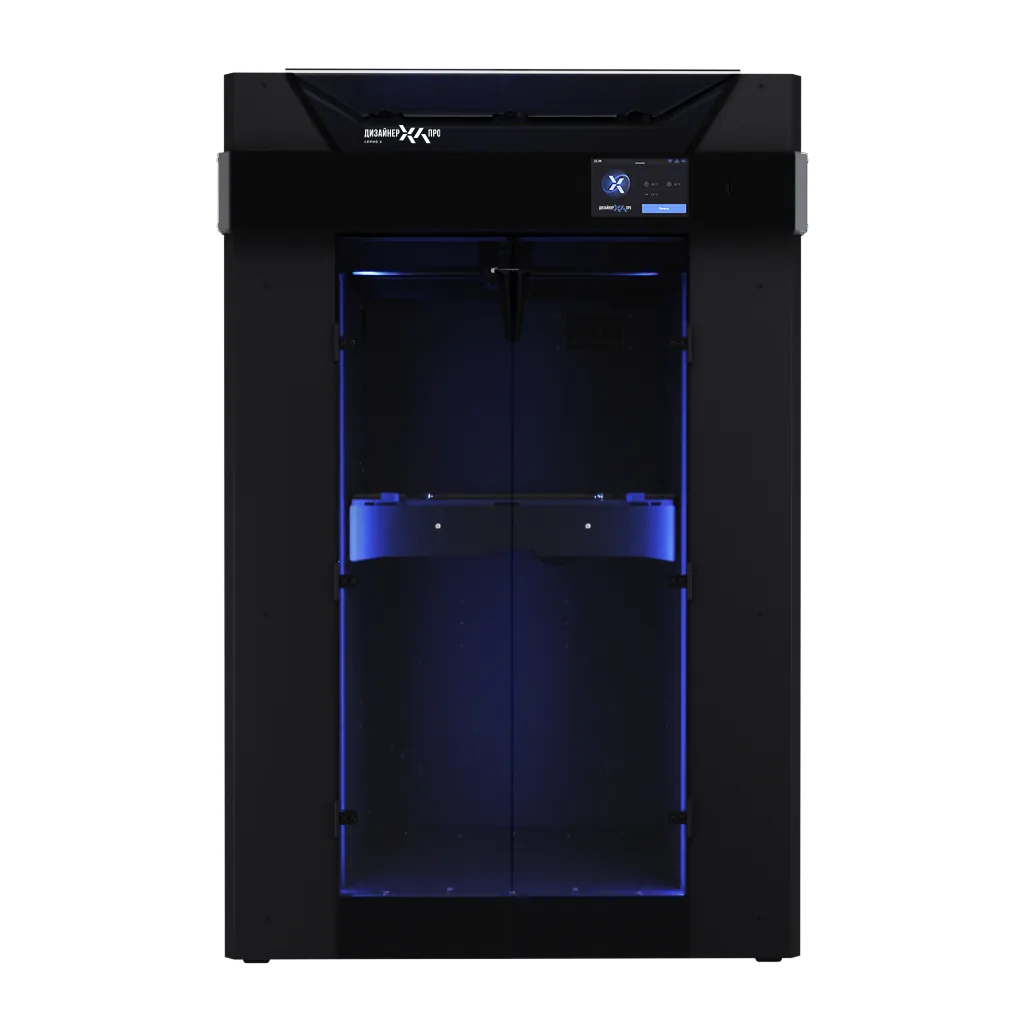
Профессиональный 3D-принтер и промышленный 3D-принтер — соседние классы FFF-оборудования. Оба работают с инженерными пластиками, но занимают разное место в производственной цепочке. Профессиональный 3D-принтер служит рабочим инструментом конструктора, а промышленный становится частью производственного процесса. В линейке ПИКАСО 3Д представлены оба класса: профессиональные модели Дизайнер Х С2 и Дизайнер ХЛ С2 и промышленные системы Оптимум.
Стабильную работу промышленного 3D-принтера обеспечивают активно подогреваемая камера, высокотемпературная печатающая головка, встроенная сушка, закрытый канал подачи материала и автоматическая калибровка. На таком оборудовании изготавливают оснастку, корпуса, запасные части и небольшие серии изделий из инженерных, композитных и конструкционных пластиков.

Чем промышленный принтер отличается от настольного?
При неравномерном охлаждении в детали возникают внутренние напряжения: основание деформируется, а углы отрываются от платформы. На крупных изделиях из ABS, PC и полиамидов могут появляться трещины и снижаться прочность.
Вторая группа проблем связана с влагой. PA6, PA12 и PC поглощают её из воздуха, из-за чего филамент подаётся нестабильно, на поверхности изделия появляются дефекты, а свойства готовой детали могут ухудшаться.
Промышленный 3D-принтер решает эти проблемы с помощью четырёх основных систем:
1) Активно подогреваемая камера поддерживает равномерную температуру по всему объёму детали, снижает внутренние напряжения и риск деформации.
2) Высокотемпературная печатающая головка с нагревом до 500 °C позволяет оборудованию ПИКАСО 3Д работать с поликарбонатом, полиамидами и другими инженерными пластиками.
3) Модуль сушки и закрытый канал подачи защищают подготовленный филамент от повторного насыщения влагой на пути к экструдеру.
4) Автоматическая калибровка упрощает подготовку оборудования к печати: тензодатчик определяет положение поверхности платформы, четыре ШВП выравнивают её, а принтер строит карту высот для компенсации оставшихся неровностей.
Сколько стоит промышленный 3D-принтер?
При выборе оборудования важно учитывать не только его цену, но и затраты на ЗИП, пусконаладочные работы и обслуживание. Перед тем как купить промышленный 3D-принтер, необходимо уточнить состав поставки и рассчитать полную стоимость его ввода в эксплуатацию.
В комплект поставки промышленных принтеров ПИКАСО 3Д серии Оптимум входят:
1) Пусконаладочные работы (ПНР): монтаж и подключение оборудования, первый запуск, калибровка, тестовая печать и проверка работы на месте установки.
2) Очное обучение операторов: знакомство с устройством оборудования, работа в программе Полигон Х, подбор материалов и профилей, базовое обслуживание.
3) Комплект инструментов, запасных частей для обслуживания: закалённые сопла, нагревательный блок и очистители.
До поставки оборудования необходимо подготовить место установки, предусмотреть необходимую мебель, освещение и вентиляцию, а также проверить соответствие электропитания техническим требованиям.
Купить профессиональный настольный 3D-принтер для рабочего места инженера можно за 299 000 или 599 000 ₽: это Дизайнер Х С2 и Дизайнер Х ПРО С2.
Большие 3D-принтеры ХЛ С2 и ХЛ ПРО С2 стоят 749 000 и 949 000 ₽.
Промышленная система Оптимум 360 стоит 1 799 000 ₽. Принтер предназначен для стабильной печати крупных деталей из композитных материалов.
Что делают на промышленных 3D-принтерах?
Аддитивные технологии на производстве особенно эффективны в задачах, где литьё и фрезеровка уступают по срокам или стоимости: при изготовлении единичных деталей, мелких серий, оснастки для отдельных операций и запасных частей, снятых с поставки.
На промышленных 3D-принтерах выпускают сборочные приспособления, корпуса приборов, функциональные прототипы и готовые изделия небольшими партиями.
Экономическую эффективность промышленной печати на 3D-принтере оценивают в сравнении с альтернативным способом производства. Затраты на материал, машинное время, работу оператора и постобработку сопоставляют со стоимостью и сроками закупки готовой детали, литья, фрезеровки или изготовления у подрядчика.
На конкретных примерах рассмотрим, какую экономию может обеспечить 3D-принтер для завода при решении реальных производственных задач:
Импортозамещение корпусов для промышленной автоматики
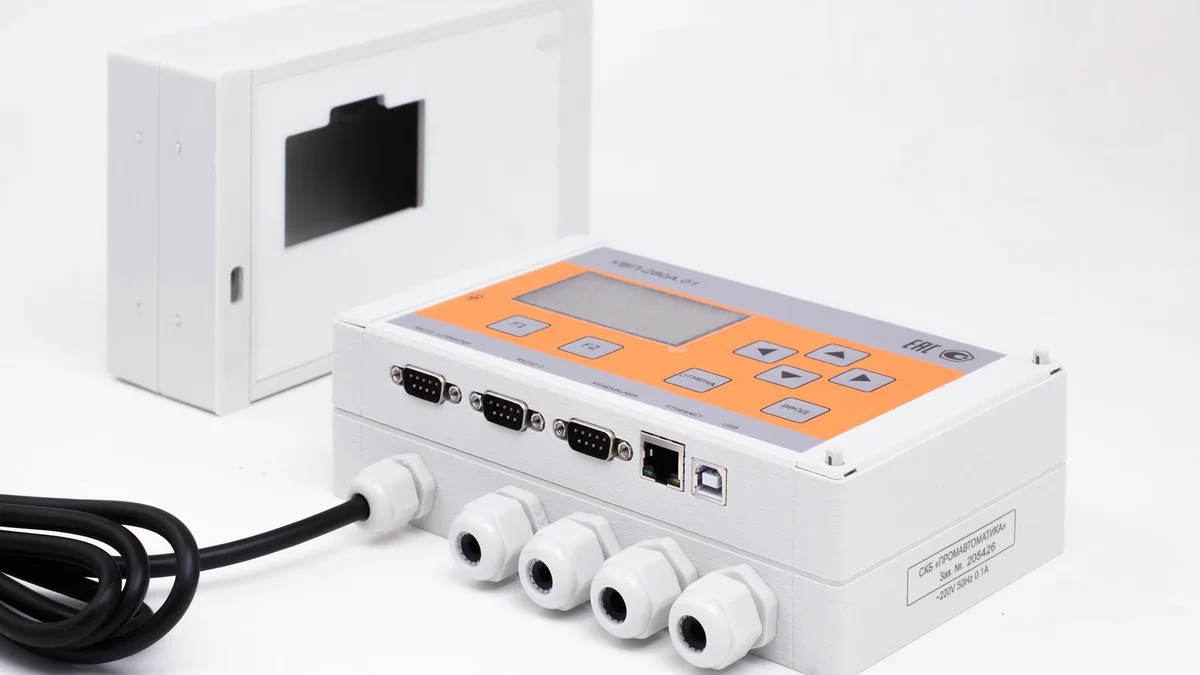
Инжиниринговая компания заменила закупку импортных корпусов вычислителей расхода энергоносителей собственным производством методом 3D-печати. Один корпус из материала АБС ГФ-4 печатается 12 часов. По сравнению с закупкой себестоимость детали снизилась на 56% — с 3 950 до 1 734 рублей. При годовом объёме 1 000 корпусов экономия составляет около 2,2 млн рублей.
Корпус фары для автоспорта
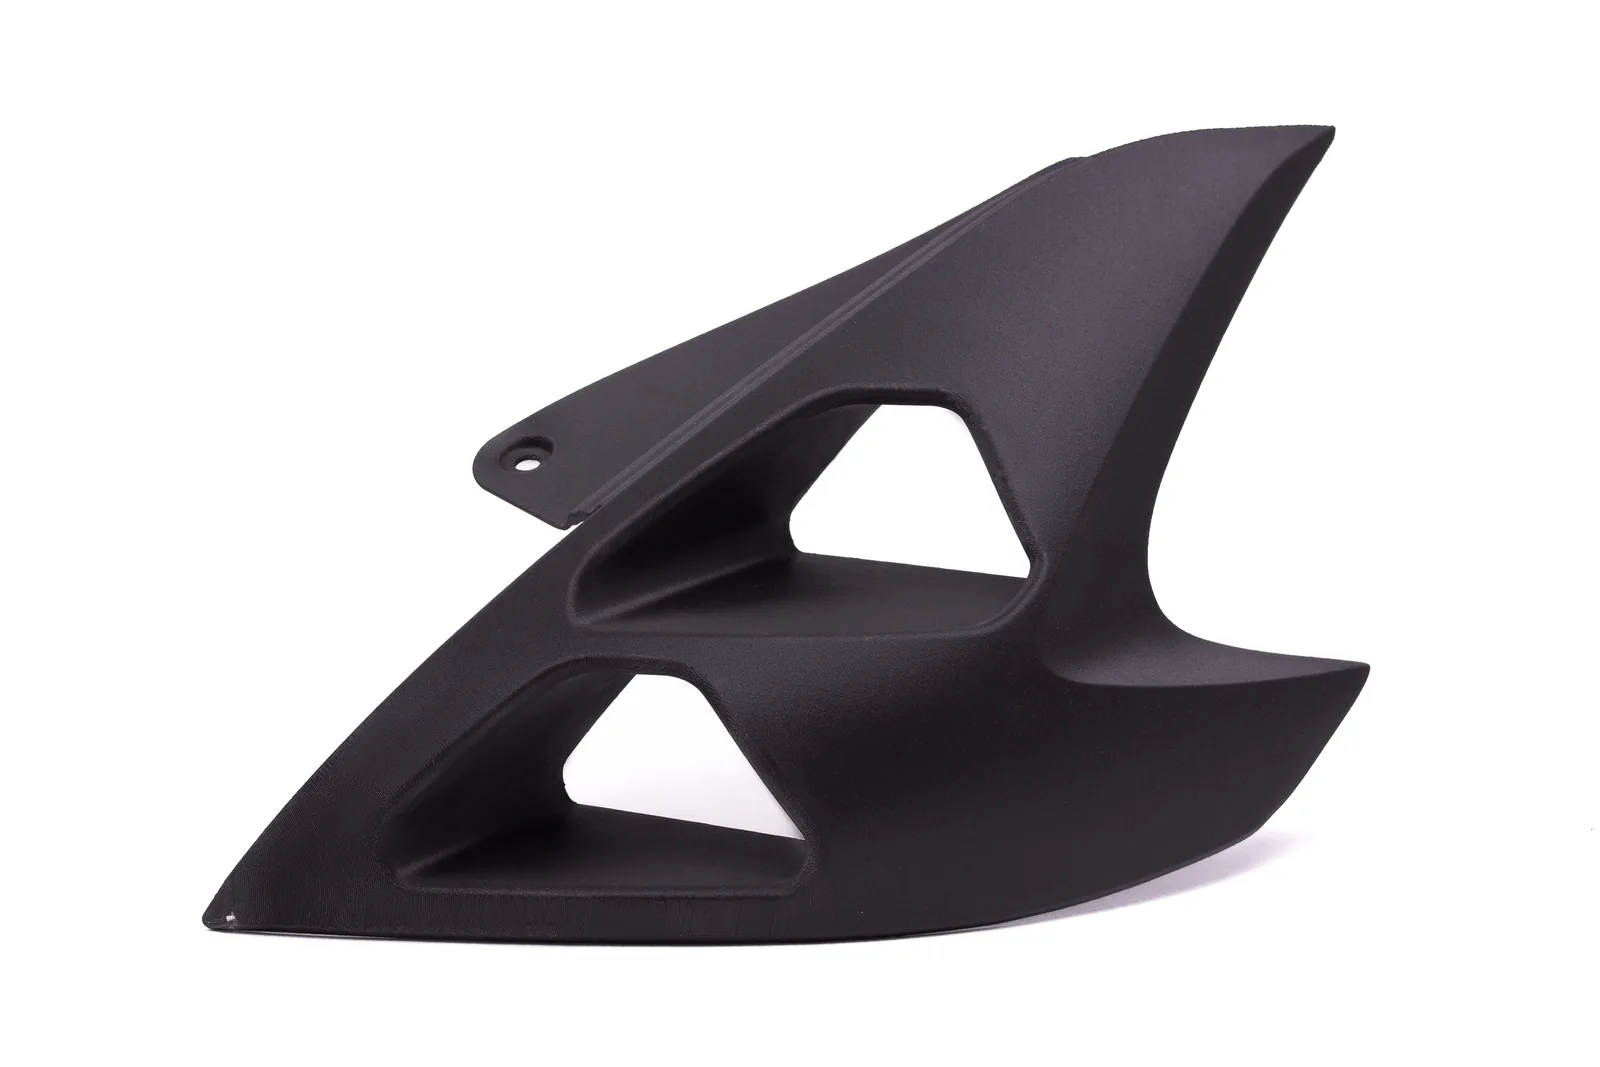
Дрифт-команда восстановила геометрию корпуса оригинальной фары по данным 3D-сканирования и изготовила его методом FFF-печати. Корпус высотой 526 мм напечатан целиком, масса готового изделия составила 603 г. Собственное производство позволило отказаться от покупки дорогостоящей оригинальной детали, а также адаптировать конструкцию под требования команды.
Филамент для промышленного 3D-принтера
От выбранного филамента зависят требования к температуре сопла, платформы и камеры, а также к системе сушки.
Базовые PLA, PETG и SBS печатаются без подогреваемой камеры на любых, даже самых дешевых принтерах.
Требования к печати HIPS зависят от конкретной марки материала, а при изготовлении крупных деталей необходимо также учитывать геометрию изделия и условия печати.
По мере перехода к инженерным и конструкционным материалам требования к оборудованию повышаются.
Поэтому промышленные 3D-принтеры для печати пластиком оценивают по четырём основным параметрам:
1) максимальная температура сопла;
2) максимальная температура платформы;
3) температура активно подогреваемой камеры;
4) наличие встроенного модуля сушки.
Инженерные материалы ABS, ASA, PC и PPX применяют для деталей, к которым предъявляются повышенные требования по прочности и теплостойкости или которые эксплуатируются в сложных условиях. При печати крупных изделий из таких пластиков активно подогреваемая камера снижает перепады температуры, внутренние напряжения и риск деформации детали.
Композиты ABS+CF, ABS+GF, PA6+CF, PA12+CF, PA12+GF и TPU+GF сочетают улучшенные характеристики с умеренной стоимостью, поэтому остаются ходовыми материалами для инженерных и производственных задач. При этом для работы с ними подходят не все настольные принтеры. Печать такими материалами требует предварительной сушки и износостойкого сопла, поскольку волокна в составе композита быстро изнашивают обычные латунные сопла.
Для печати высокотемпературными конструкционными пластиками, такими как PEEK, PSU и PEI, требуется специализированное оборудование. Принтеры ПИКАСО 3Д ориентированы прежде всего на работу с инженерными и композитными материалами.
PA6, PA12 и PC поглощают влагу из воздуха. Из-за этого подача филамента становится нестабильной, на поверхности детали появляются дефекты, а свойства готового изделия могут ухудшаться. Промышленный 3D-принтер Оптимум 360 оснащён встроенным модулем сушки: материал сушится при температуре до 120 °C, а после завершения цикла система поддерживает условия, необходимые для его хранения. В каждом отсеке установлен контейнер с силикагелем, который помогает сохранять низкий уровень влажности. Катушки, находящиеся вне принтера, необходимо держать в герметичной упаковке или специальном сухом боксе.
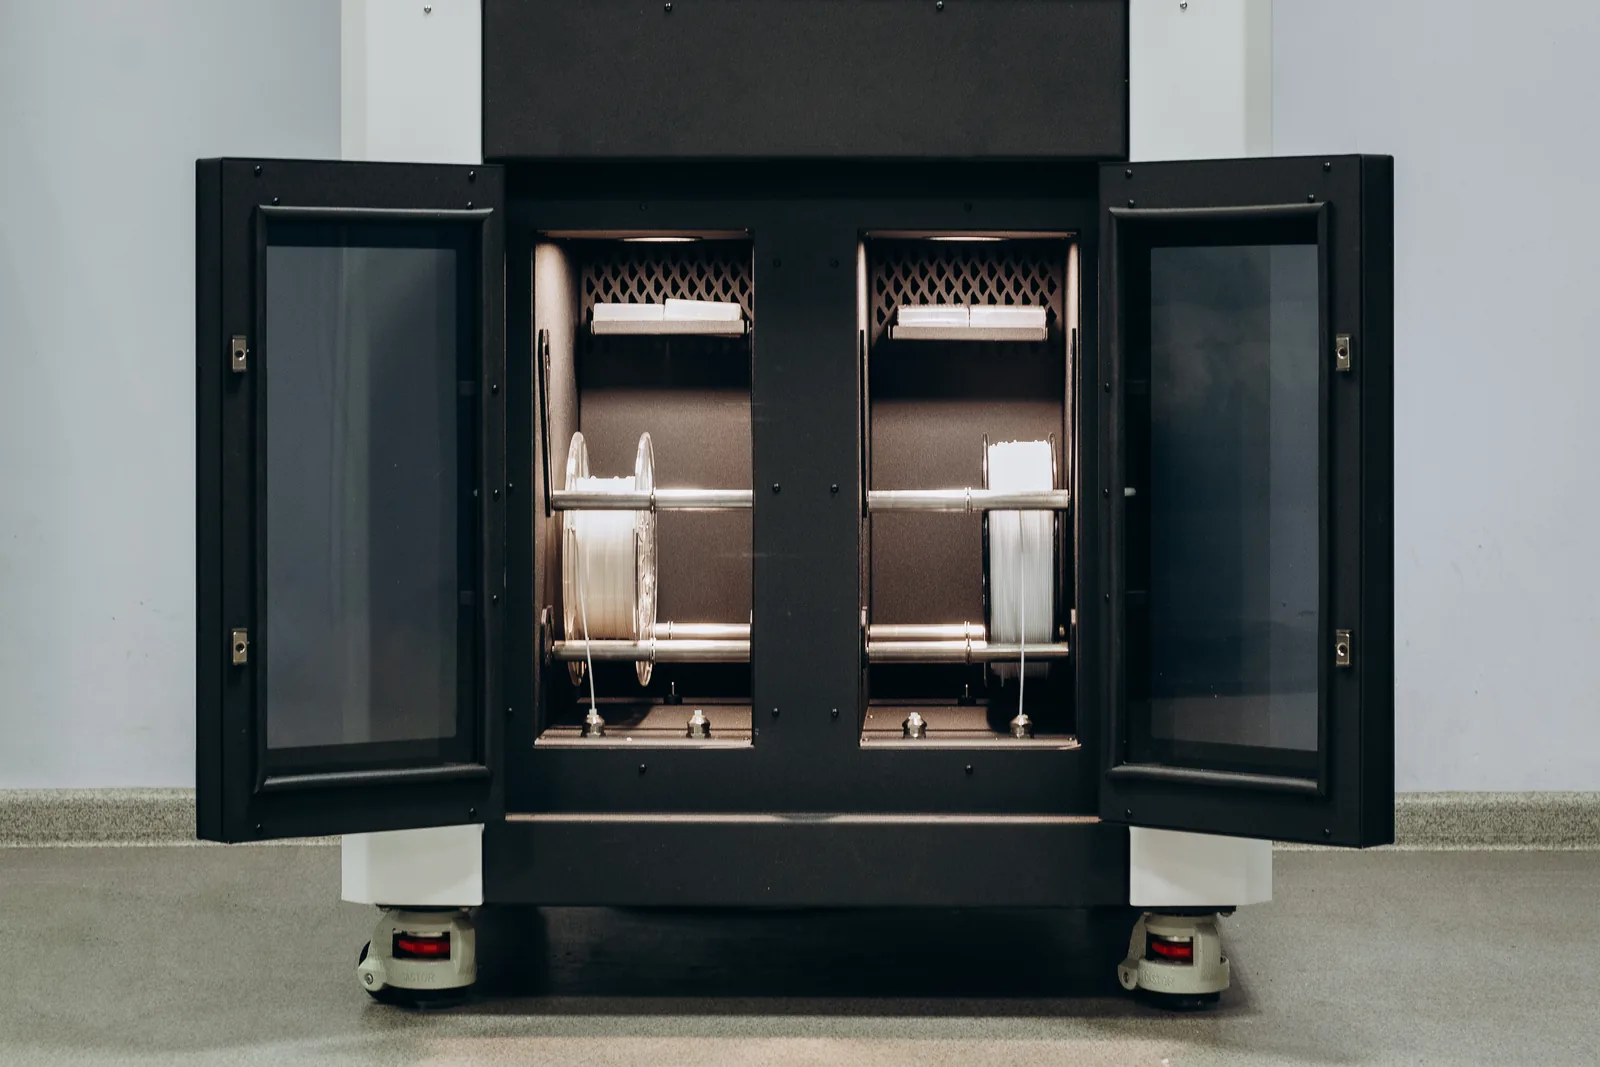
Отдельная группа материалов — эластичные TPU. В принтерах серии Оптимум доподатчики снижают нагрузку на экструдер и обеспечивают стабильную подачу гибкого прутка из модуля сушки по закрытому каналу непосредственно в печатающую головку.
Размер детали и рабочая область
Крупное изделие можно напечатать целиком или разделить модель на части с последующим соединением. Каждый стык требует дополнительной обработки и может влиять на прочность готовой детали, поэтому размеры рабочей области необходимо учитывать ещё на этапе выбора оборудования.
Высота рабочей области Оптимум 360, Дизайнер ХЛ С2 и моделей серии Первый составляет 610 мм. Это позволяет печатать детали без разделения модели, если их остальные габариты и геометрия соответствуют размерам принтера. Свободное пространство платформы можно также использовать для одновременной печати партии небольших деталей.
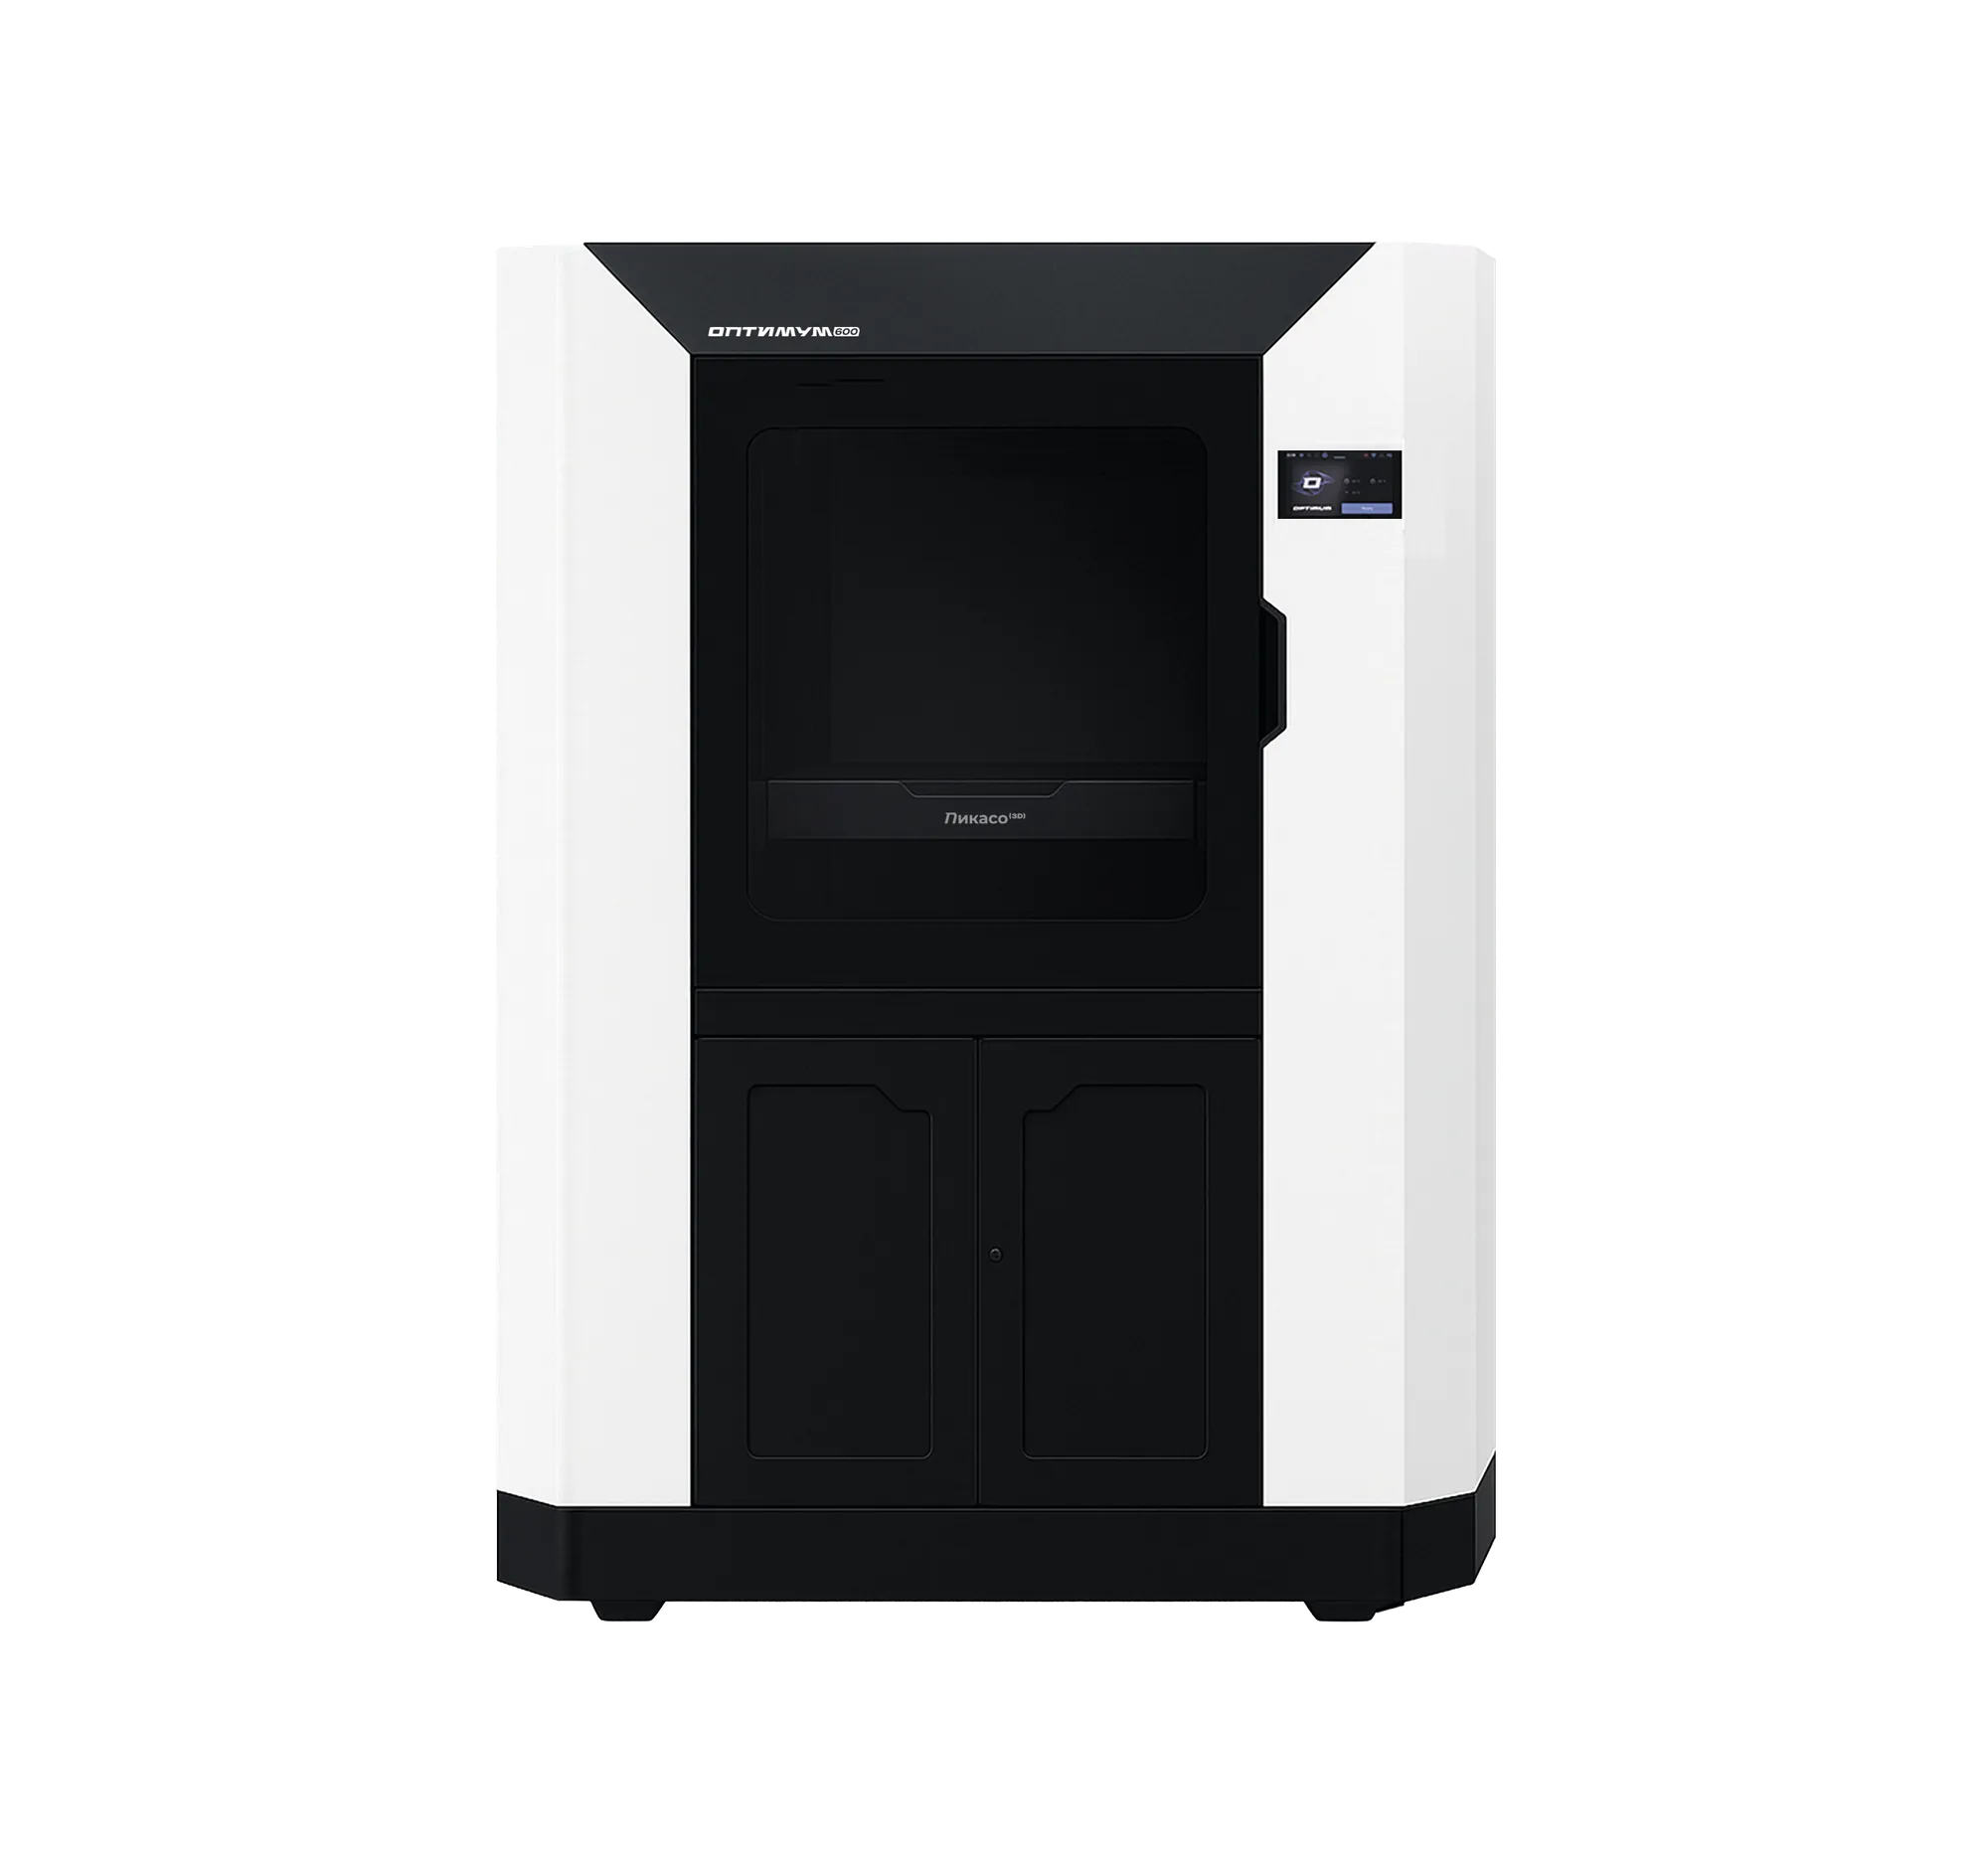
Для изготовления более крупных деталей ПИКАСО 3Д разрабатывает систему Оптимум 600 с рабочей областью 400 × 600 × 500 мм.
Скорость и производительность
При оценке производительности FFF-принтера учитывают две характеристики: скорость перемещения печатающей головки и объёмную производительность экструдера. Скорость в мм/с показывает, насколько быстро головка перемещается по заданной траектории. Производительность в мм³/с определяет объём расплавленного материала, который экструдер способен подать за единицу времени. При печати массивных деталей именно объёмная производительность часто становится основным ограничением.
Скорость перемещения печатающей головки Оптимум 360 достигает 500 мм/с, а объёмная производительность экструдера — 36 мм³/с.
Линейка Первый построена на открытой платформе, а её ключевая особенность — скоростная печать: скорость перемещения достигает 600 мм/с, объёмная производительность — 80 мм³/с.
На время печати влияет и диаметр сопла. Все 3D-принтеры ПИКАСО 3Д штатно поддерживают сопла диаметром от 0,3 до 0,8 мм: крупное сопло ускоряет печать массивных элементов, а мелкое позволяет точнее воспроизводить детали.
Фактическое время печати зависит от геометрии модели, высоты слоя, диаметра сопла и выбранного материала. При печати тонких стенок и небольших элементов продолжительность задания может увеличиваться из-за необходимости охлаждения каждого слоя. Специалисты ПИКАСО 3Д помогут рассчитать время печати и расход материала для вашей детали ещё до покупки принтера.
Линейка ПИКАСО 3Д
Профессиональные и промышленные 3D-принтеры ПИКАСО 3Д разрабатываются и производятся в Зеленограде. За 15 лет компания выпустила семь поколений оборудования. Актуальная линейка включает семь моделей.
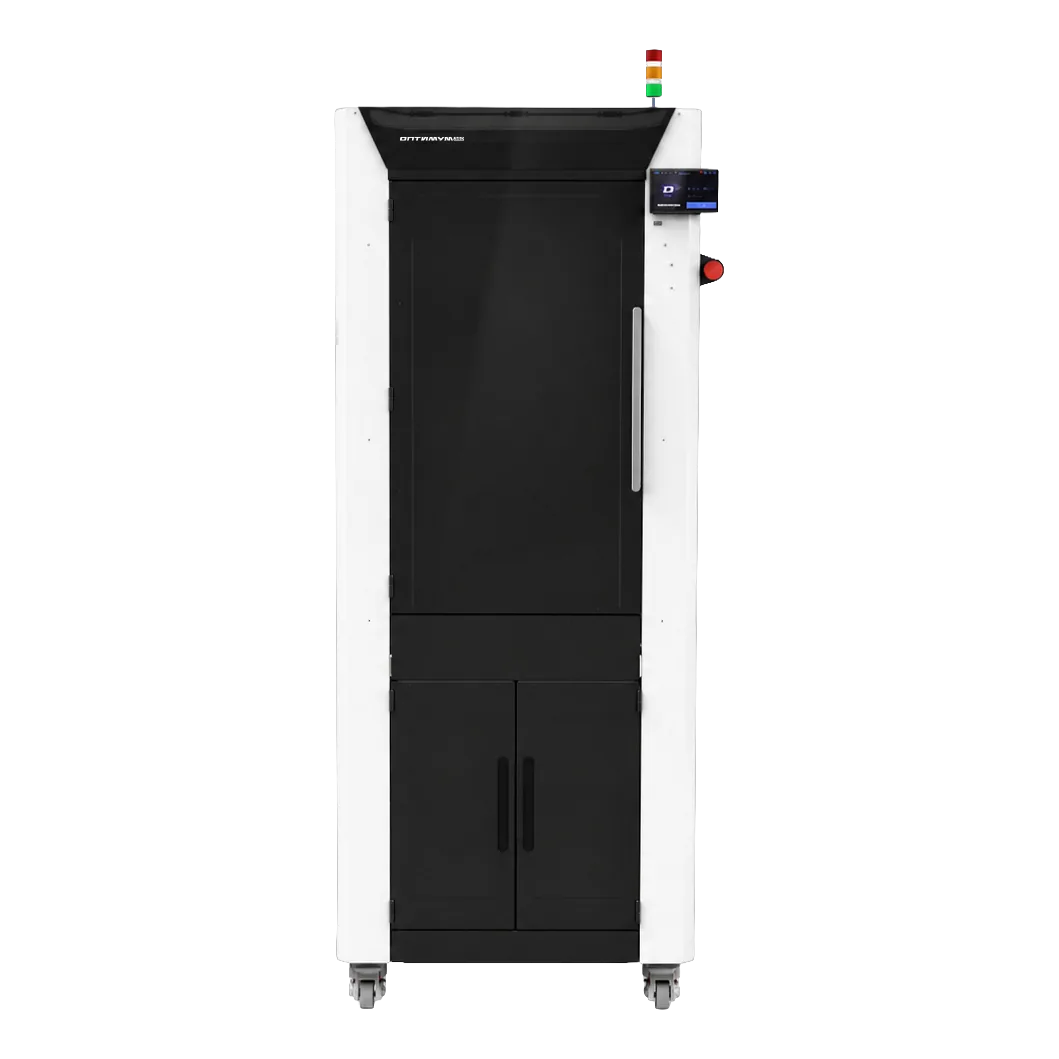
Оптимум 360
Промышленная система Оптимум 360 предназначена для стабильного выпуска функциональных изделий из инженерных и композитных материалов. Размер рабочей области составляет 360 × 360 × 610 мм, температура сопла достигает 500 °C, платформы — 150 °C, активно подогреваемой камеры — 90 °C. Два встроенных отсека обеспечивают сушку материала при температуре до 120 °C и его последующее хранение.
Режим Оптимум использует нелинейную компенсацию усадки и позволяет с первой печати получать детали, соответствующие 12-му квалитету. Для этого необходима технологическая связка из четырёх компонентов: принтер Оптимум 360, режим Оптимум в программе Полигон Х, филамент ABS Оптимум или HIPS Оптимум и профиль с подобранными коэффициентами компенсации. Стоимость системы составляет 1 799 000 ₽.
Дизайнер ХЛ С2 и Дизайнер ХЛ ПРО С2
Конструкторским бюро, которым нужна крупноформатная печать без перехода на промышленную систему, подойдут Дизайнер ХЛ С2 и Дизайнер ХЛ ПРО С2. Рабочая область обеих моделей составляет 360 × 360 × 610 мм, температура сопла достигает 500 °C, платформы — 150 °C, а активно подогреваемой камеры — 90 °C. Принтеры оснащены встроенной сушкой, системами контроля наличия и подачи материала и функцией возобновления печати после отключения электропитания.
Дизайнер ХЛ С2 с одним соплом стоит 749 000 ₽. Дизайнер ХЛ ПРО С2 оснащён системой JetSwitch для двухматериальной печати. Стоимость Дизайнер ХЛ ПРО С2 составляет 949 000 ₽.
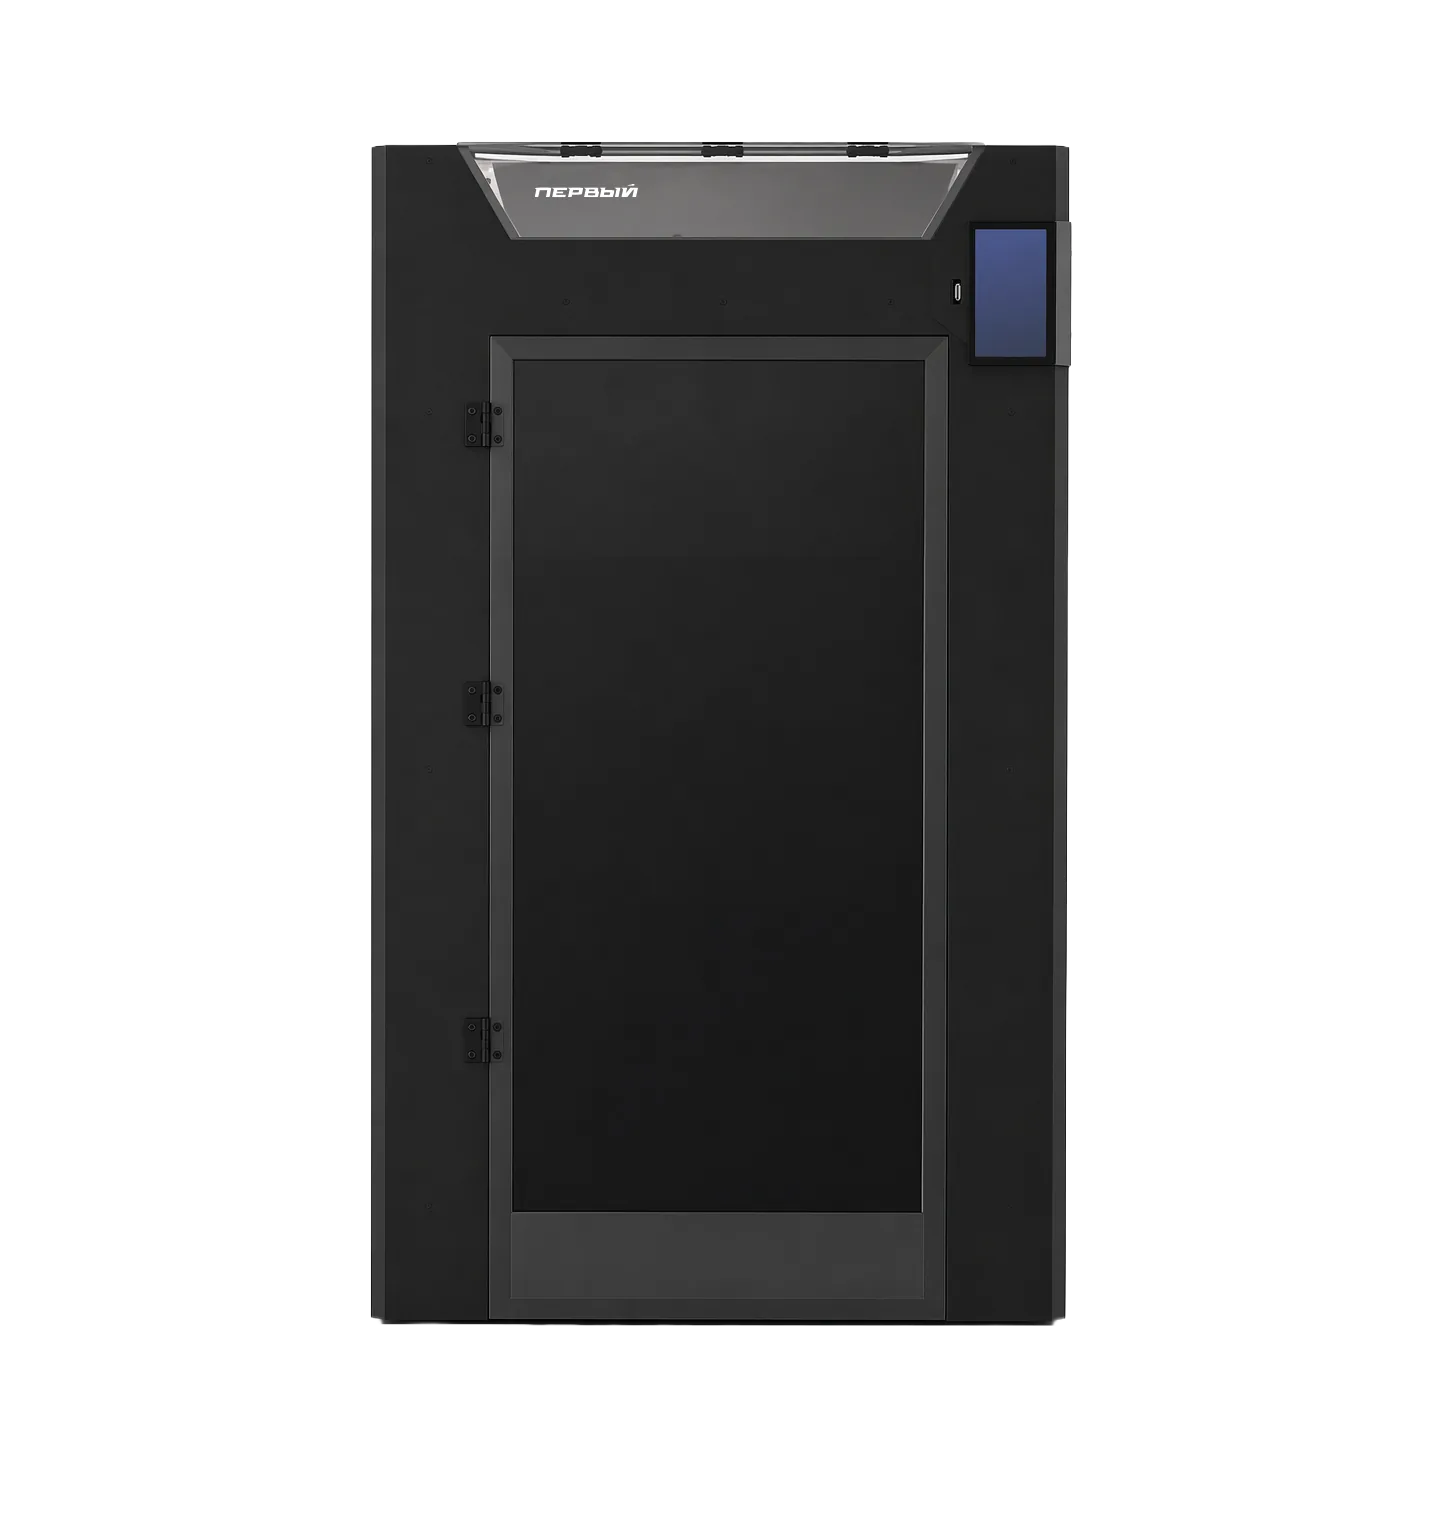
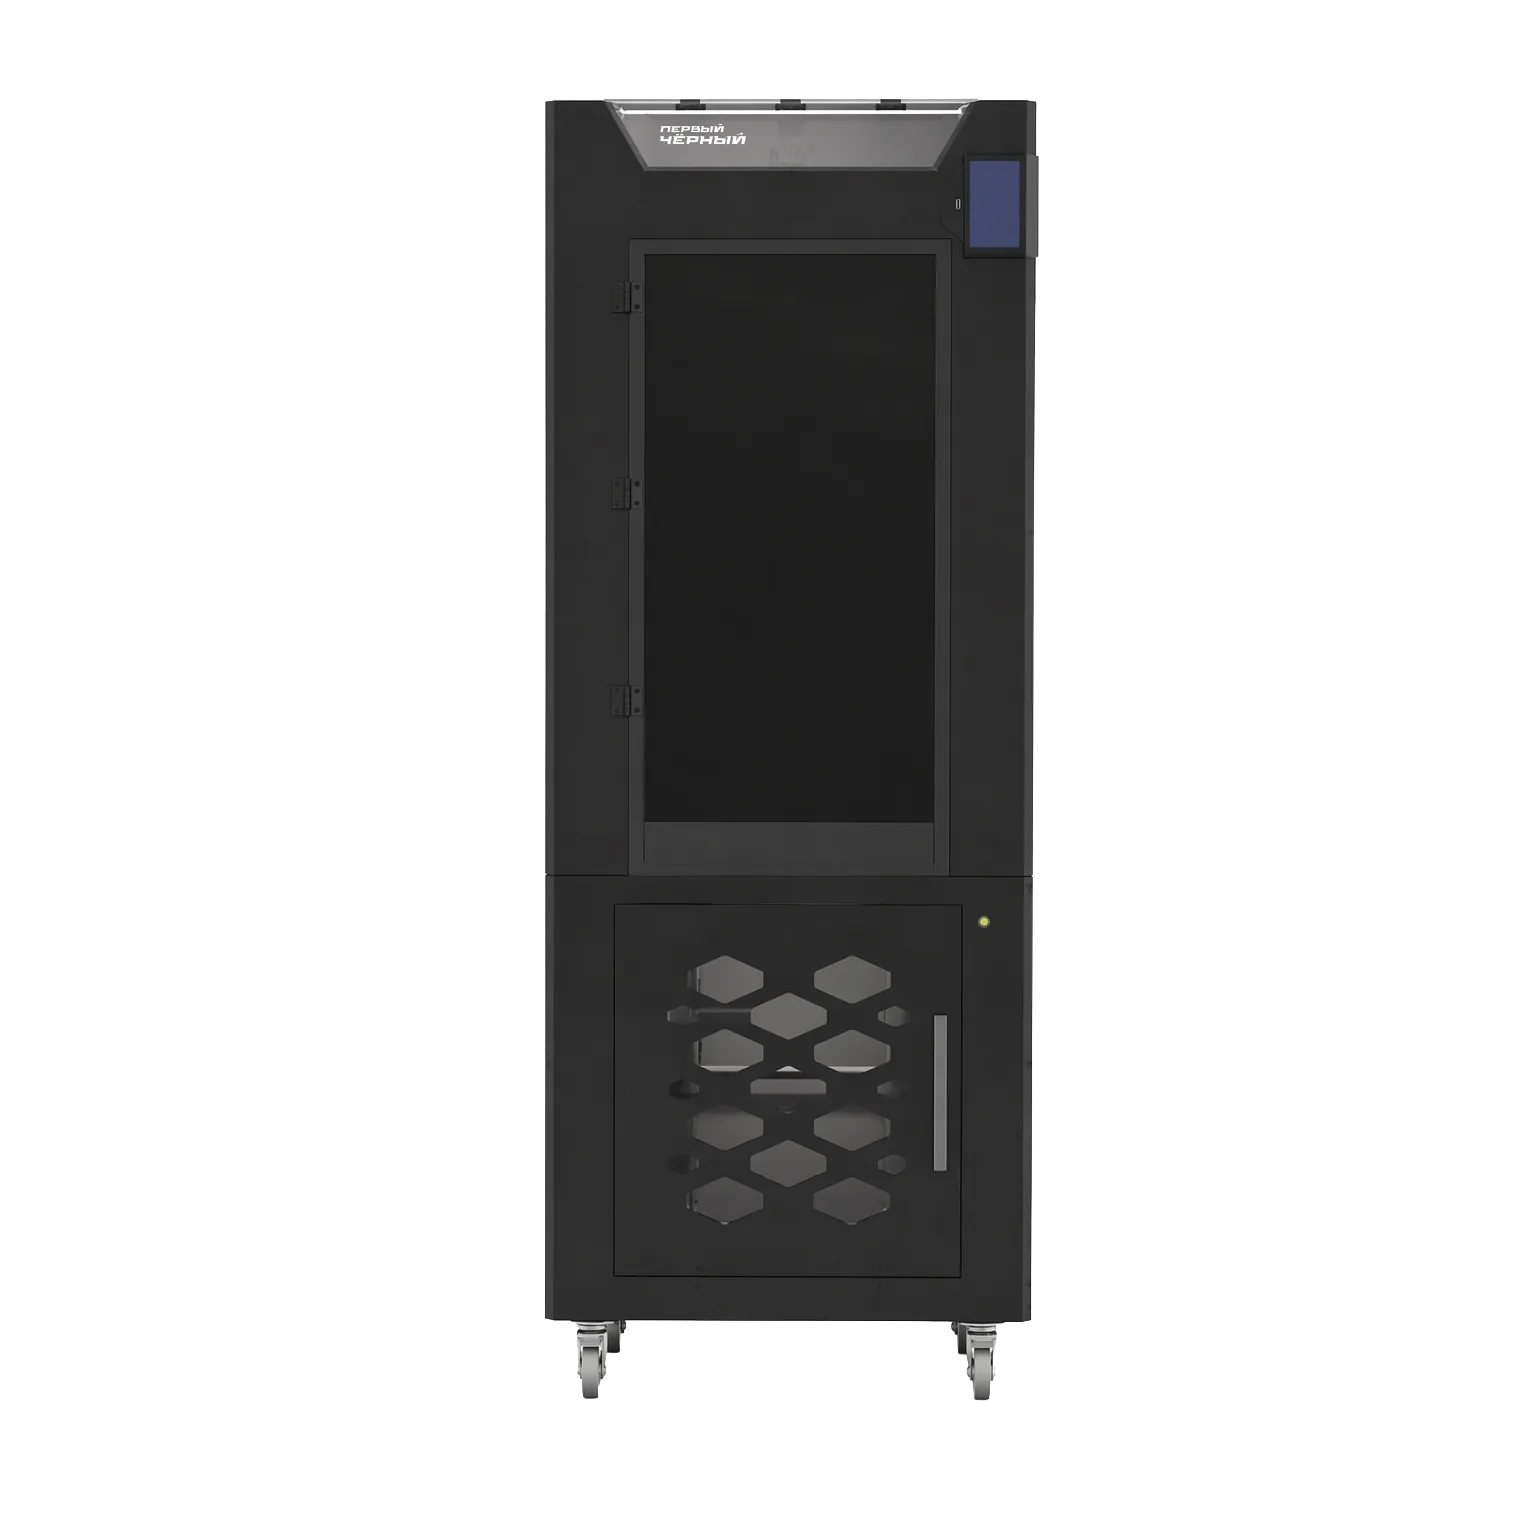
Первый и Первый Чёрный
Инженерным и производственным командам, для которых важны высокая скорость печати и возможность самостоятельно настраивать оборудование, подойдут модели Первый и Первый Чёрный. Принтеры построены на открытой платформе Klipper и имеют рабочую область 360 × 360 × 610 мм. Скорость перемещения печатающей головки достигает 600 мм/с, а объёмная производительность — 80 мм³/с. Штатно сопло нагревается до 350 °C, с возможностью увеличения до 500 °C.
Первый стоит 495 000 ₽. Первый Чёрный дополнительно оснащён встроенной сушкой материала и стоит 599 000 ₽.
Дизайнер Х С2 и Дизайнер Х ПРО С2
Инженерам и конструкторам, которым нужен компактный принтер для изготовления прототипов и небольшой оснастки, подойдут Дизайнер Х С2 и Дизайнер Х ПРО С2. Рабочая область моделей составляет 201 × 201 × 210 мм, температура сопла достигает 500 °C, платформы — 150 °C, а активно подогреваемой камеры — 80 °C.
Дизайнер Х С2 стоит 299 000 ₽. Дизайнер Х ПРО С2 оснащён рельсовыми направляющими по осям X и Y и системой JetSwitch для двухматериальной печати. Стоимость модели составляет 599 000 ₽.
Подробные характеристики каждой модели представлены в разделе «Оборудование».
Как выбрать 3D-принтер под задачу?
При выборе 3D-принтера необходимо учитывать четыре основных критерия:
1) Материалы. Если планируется печать поликарбонатом, ABS, полиамидами и композитами, потребуется оборудование с активно подогреваемой камерой, системой сушки, износостойким соплом и подходящими температурными режимами.
2) Габариты детали. Модель должна целиком помещаться в рабочую область принтера. В противном случае её придётся разделить на части и предусмотреть последующую сборку.
3) Точность и повторяемость размеров. Если требуется получать детали с допуском h12 с первой печати, следует выбрать систему Оптимум 360 и использовать режим Оптимум.
4) Интеграция в существующий парк и производственный процесс. Следует учитывать способы подключения: по Wi-Fi, Ethernet и USB, возможность управления очередью заданий и наличие единых профилей материалов.
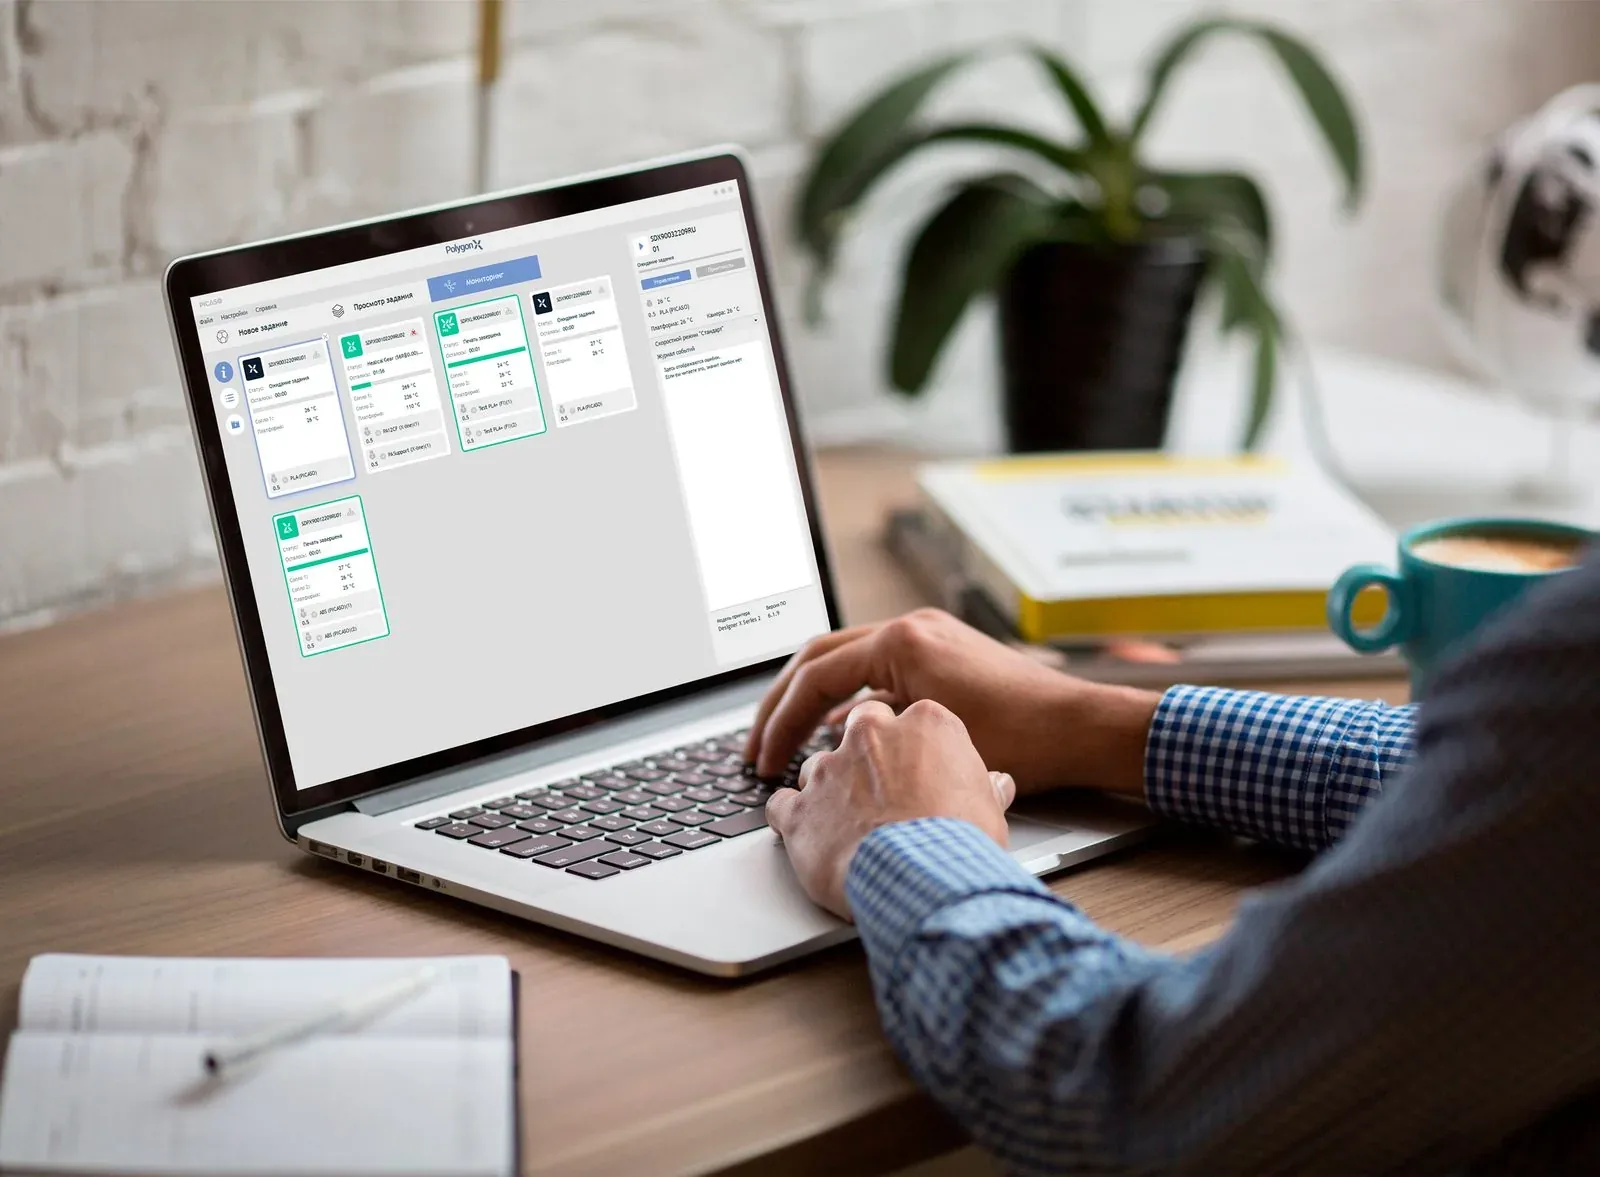
Подготовка заданий и управление парком из нескольких десятков принтеров выполняются в единой среде Полигон Х. В программе доступно более 900 предустановленных параметров и более 70 готовых профилей материалов, а температуру и скорость можно корректировать непосредственно во время печати.
Полигон Х работает на Windows 10 x64 и Astra Linux SE 1.8.2.12 и выше. Подробные возможности представлены на странице слайсера Полигон Х. Готовый профиль служит проверенной отправной точкой, а результат для конкретного материала и геометрии подтверждается тестовой печатью.
Ограничения, о которых важно знать
FFF-печать не может заменить механическую обработку и литьё во всех задачах. Некоторые напечатанные детали требуют постобработки: удаления поддержек, шлифовки поверхностей и обработки отверстий до требуемого размера.
Напечатанные методом FFF детали обладают анизотропными свойствами: их прочность поперёк слоёв обычно ниже, чем вдоль. Поэтому ориентацию модели выбирают с учётом направления рабочих нагрузок.
Оборудование не заменяет технолога. Выбор материала, ориентация модели и настройка профиля остаются инженерными операциями. Автоматические системы сокращают объём ручной работы, но не могут самостоятельно подобрать режим печати для каждой задачи.
Контроль наличия и подачи материала, возобновление работы после отключения электропитания и автоматическое переключение между катушками (в двухматериальных принтерах) снижают риск остановки печати. При этом оператору необходимо контролировать состояние сопла, чистоту платформы и качество первого слоя. Для продолжительных заданий важно также обеспечить стабильное электропитание оборудования.
Итог
Линейка профессионального и промышленного FFF-оборудования ПИКАСО 3Д включает модели с рабочей областью от 201 × 201 × 210 до 360 × 360 × 610 мм, температурой сопла до 500 °C, активно подогреваемой камерой до 90 °C и объёмной производительностью до 80 мм³/с. Стоимость оборудования составляет от 299 000 до 1 799 000 ₽.
При выборе 3D-принтера необходимо учитывать материалы, габариты деталей, требования к точности и повторяемости, планируемую загрузку и интеграцию оборудования в производственный процесс. Такое оборудование окупается при регулярной загрузке: в конструкторских бюро — за счёт постоянного изготовления прототипов, на опытных производствах — при выпуске мелких серий, а в ремонтных и сервисных службах — при изготовлении запасных частей, снятых с поставки или недоступных для заказа.
Отправьте 3D-модель детали специалистам ПИКАСО 3Д — мы подберём оборудование и материал, рассчитаем время печати и предварительную себестоимость изготовления.
Обсудить задачу