Оснастка · Приборостроение и электроника
Печатная оснастка позволила «Элтехнике» начать выпуск заглушек до изготовления металлических форм
Для выпуска заглушек блока индикации АО ПО «Элтехника» нужна была металлическая форма. На её изготовление требовалось около трёх-четырёх месяцев, но первые детали были нужны раньше.
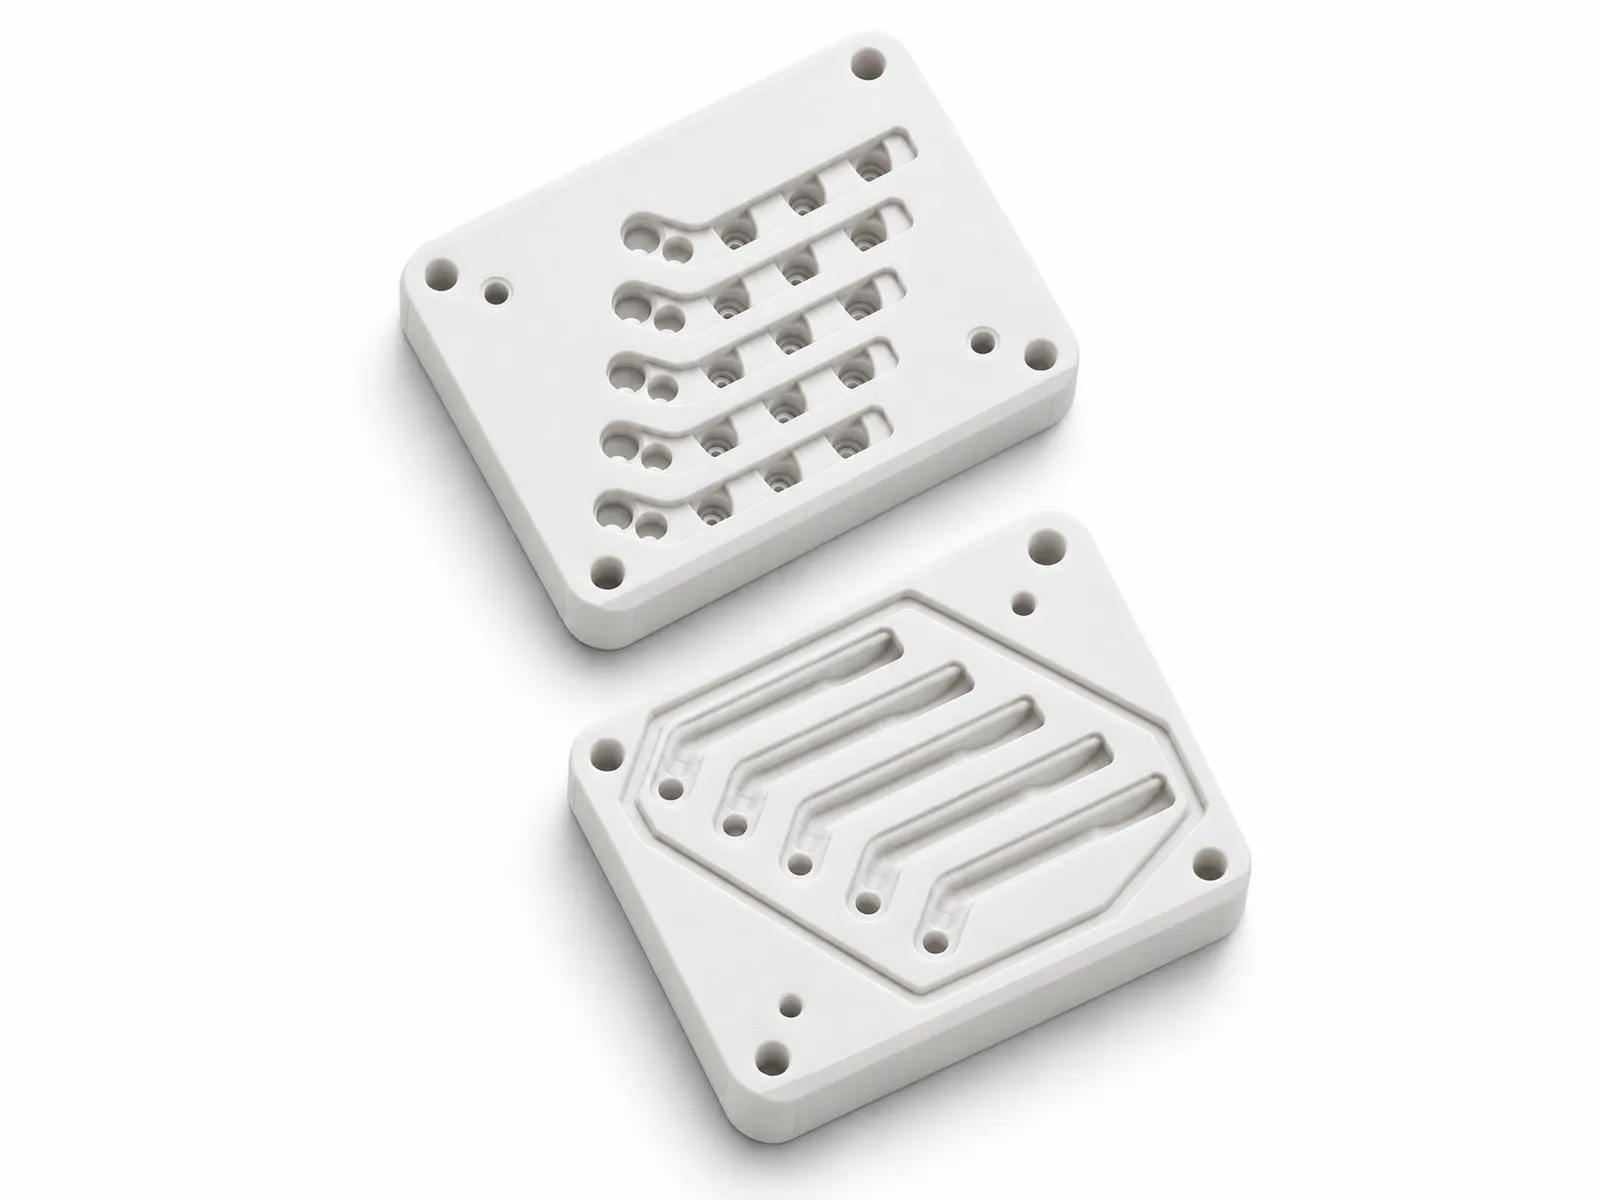
Пока основную оснастку изготавливали, на предприятии напечатали временные формы из PLA. Два экземпляра подготовили примерно за шесть дней, а затем за 10 рабочих дней отлили около 100 силиконовых заглушек.
О проекте
- Клиент
- АО ПО «Элтехника»
- Отрасль
- Электротехническая отрасль
- Задача
- Изготовление временной литьевой оснастки для выпуска первых партий изделий
- Материал
- PLA
- Оборудование
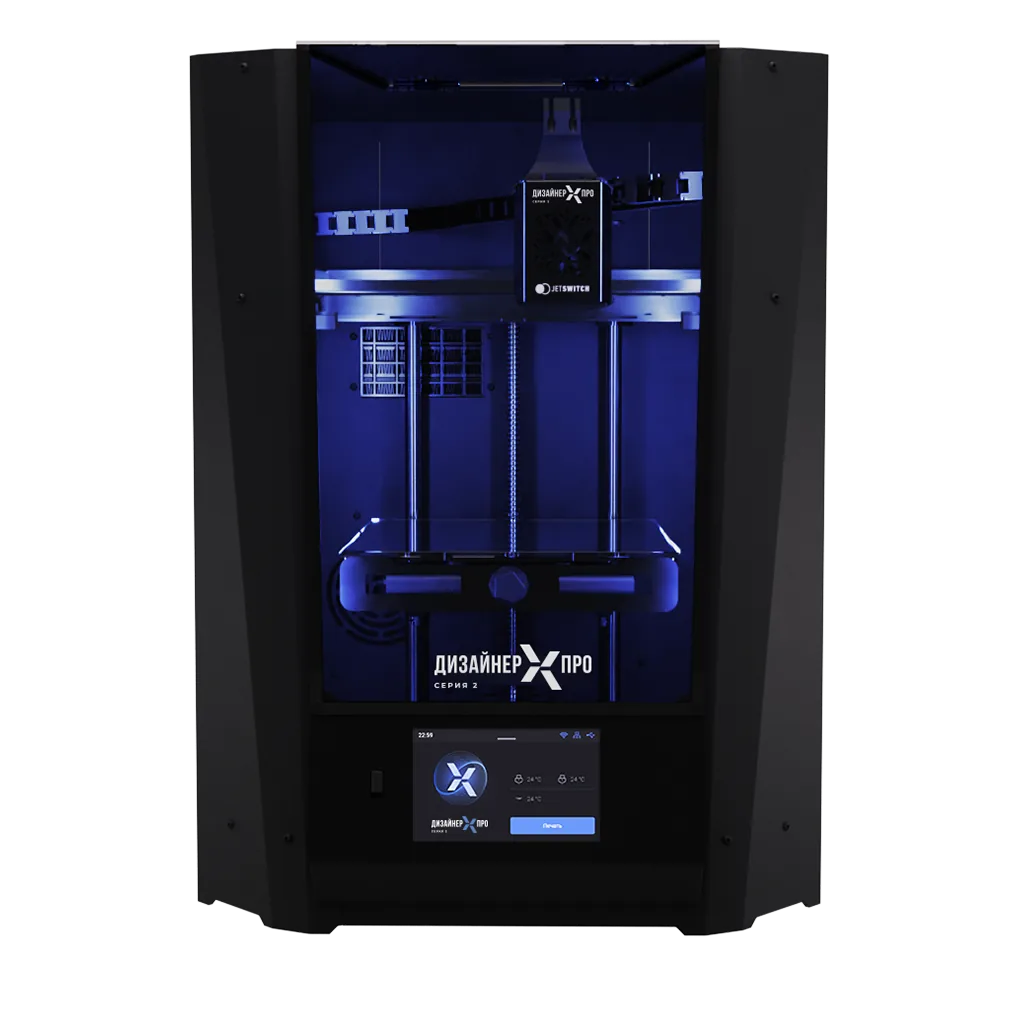
- Дизайнер Х ПРО
АО ПО «Элтехника» разрабатывает и производит коммутационные аппараты и распределительные устройства на напряжение 10, 20 и 35 кВ. На предприятии 3D-печать используют для прототипирования, создания производственной оснастки, изготовления единичных и мелкосерийных деталей, а также ремонта оборудования.
Задача
Обеспечить изготовление первых партий заглушек блока индикации до получения металлической литьевой формы.
Для серийного производства планировали использовать металлическую оснастку, но ждать её три-четыре месяца не могли. Требовался способ выпускать детали в течение этого периода.
Решение
Временные формы решили напечатать из PLA на Дизайнер Х ПРО. Форму для заглушек блока индикации спроектировали сразу на пять изделий и изготовили в двух экземплярах. Печать заняла около шести дней.
Напечатанную оснастку использовали для литья силикона. Перед заливкой его вакуумировали, чтобы удалить воздух и влагу, а на формы наносили восковую разделительную смазку.
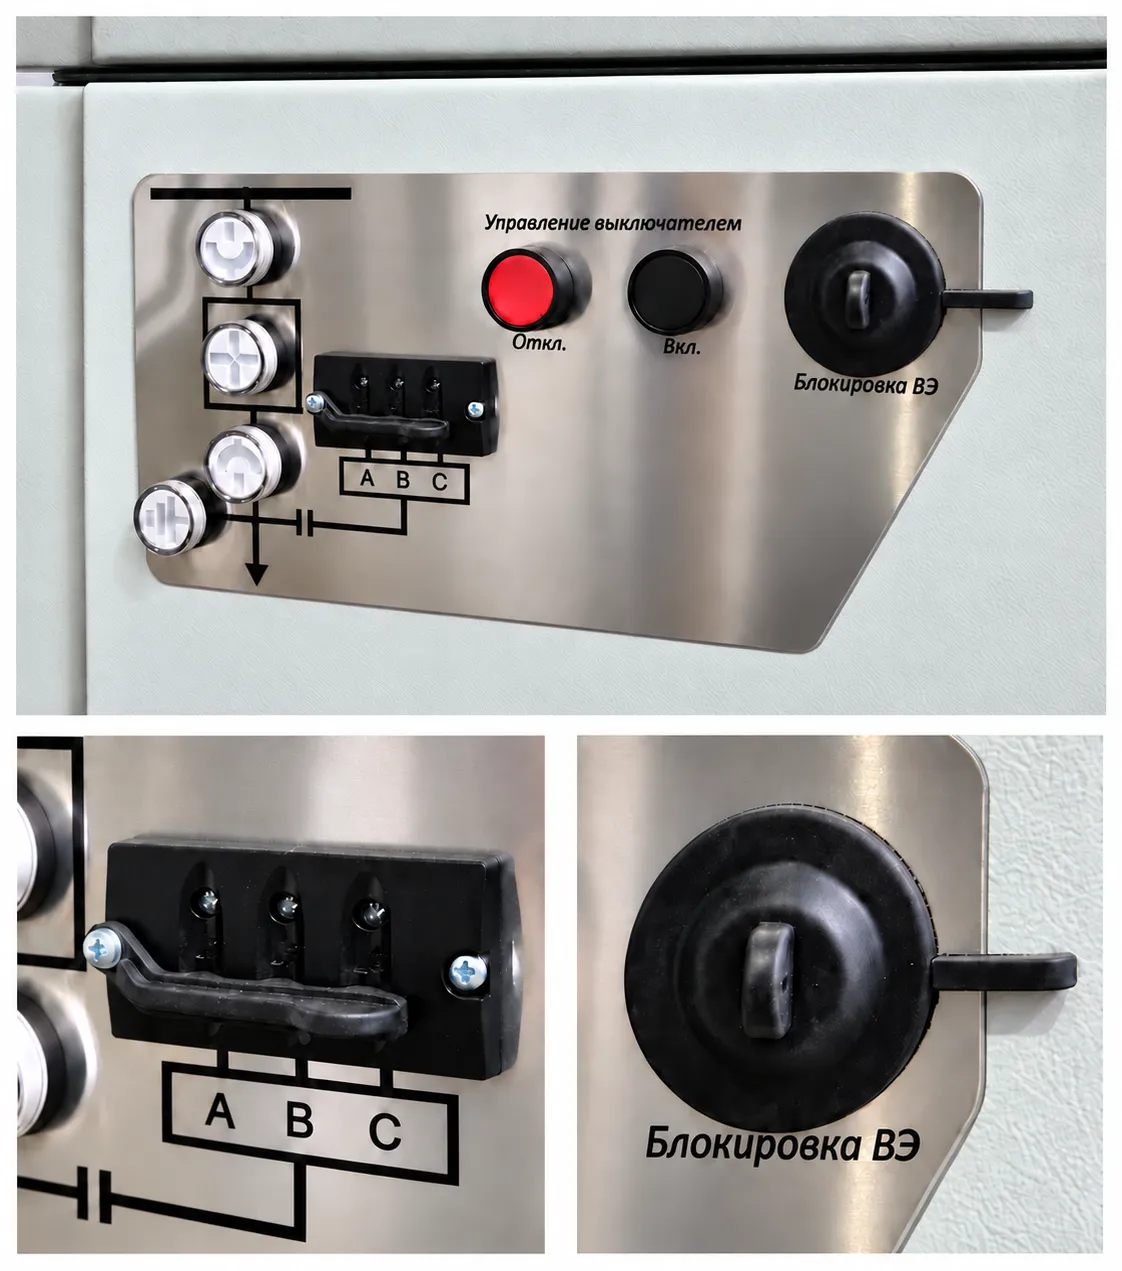
Какие детали изготовили
Заглушки блока индикации
Изготовили две пятиместные формы из PLA. Продолжительность печати — около шести дней. За 10 рабочих дней на печатной оснастке выпустили около 100 заглушек.
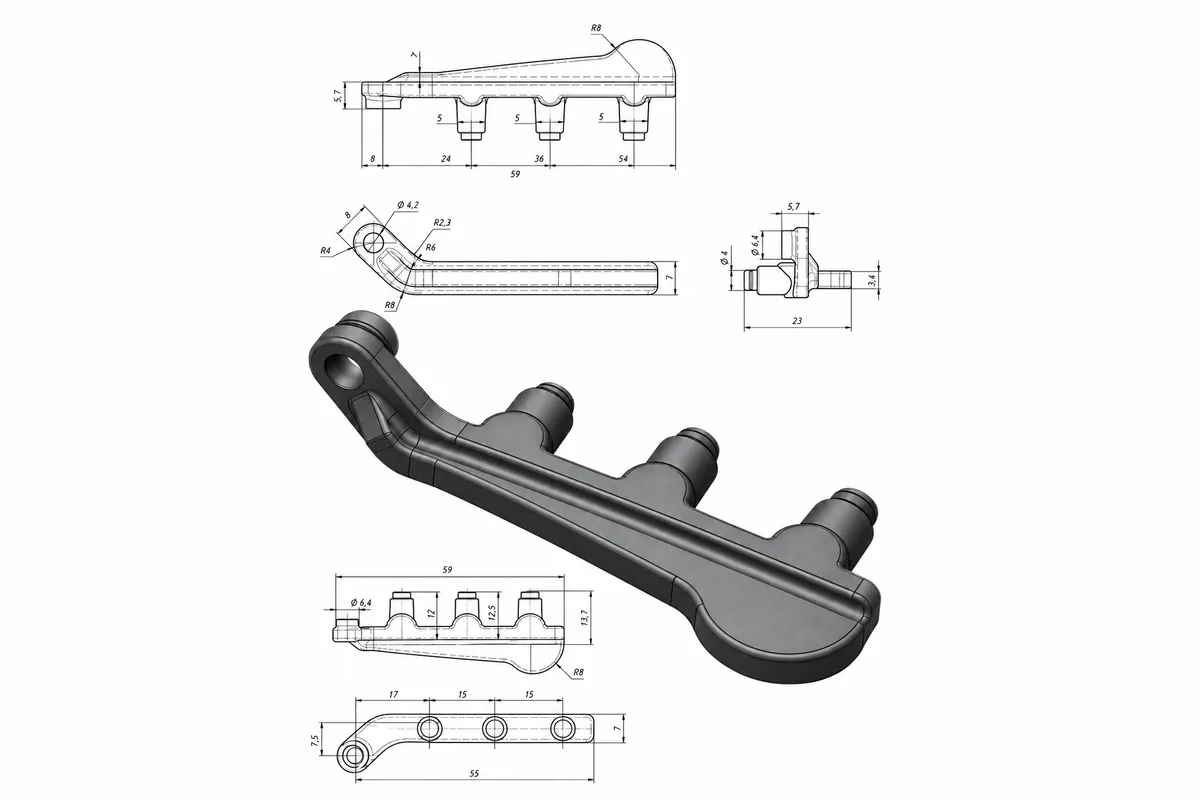
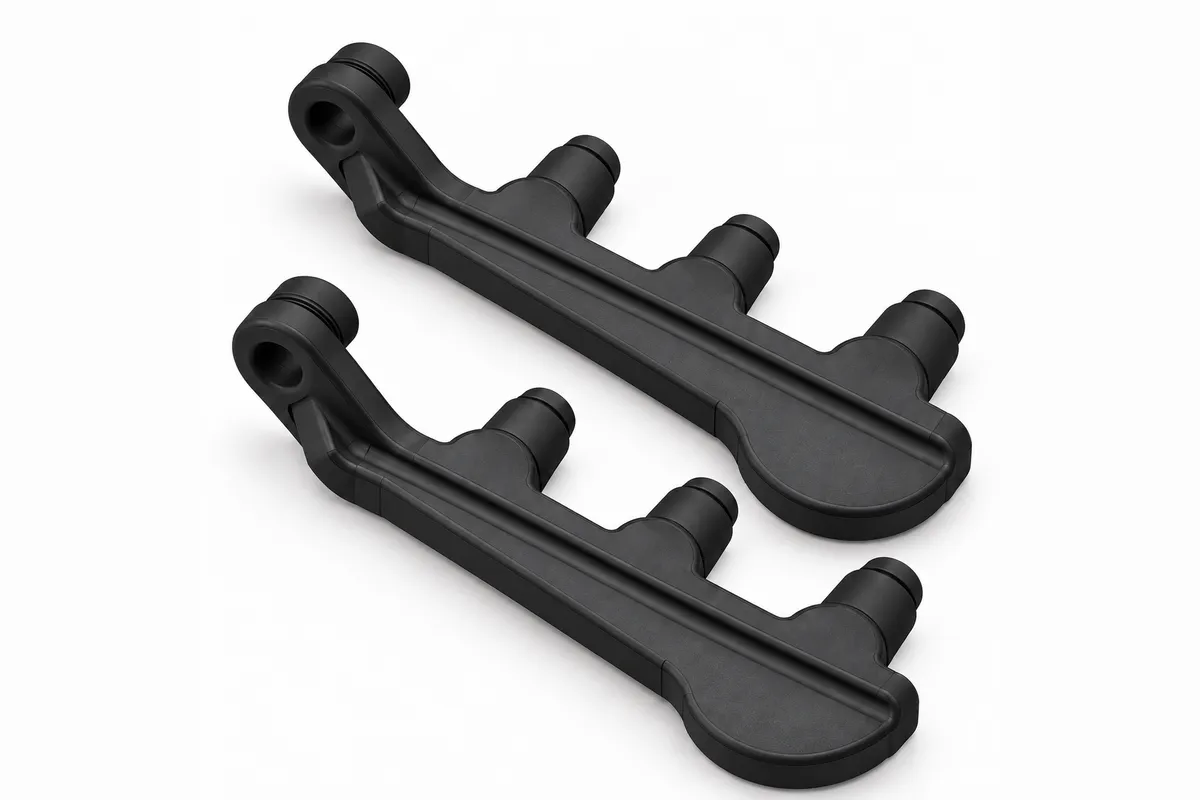
Заглушки электромагнитного замка
Тот же способ с печатными формами использовали для заглушки электромагнитного замка. Для неё напечатали две одноместные формы — примерно за пять дней. За 2 недели получили около 20 деталей.
Печатные формы позволили выпустить первые партии заглушек, пока металлическую оснастку изготавливали. После её готовности производство перевели на металлические формы.
Кому и где может пригодиться
Печатную оснастку можно рассмотреть для литья силиконовых изделий в следующих производственных задачах:
- Запуск нового изделия. Изготовление установочной партии для проверки сборки и проведения испытаний, пока металлическая оснастка находится в производстве.
- Отработка конструкции детали. Получение образцов для проверки геометрии, посадки и сопряжения с другими компонентами до заказа постоянной формы.
- Выпуск единичных изделий и малых партий. Изготовление заглушек, уплотнительных элементов и защитных накладок, когда целесообразность металлической оснастки требует отдельного расчёта.
- Временное обеспечение производства. Выпуск ограниченной партии деталей на период изготовления, ремонта или доработки основной формы.
Для каждой задачи необходимо проверить совместимость материала печатной формы с заливаемым составом, температурный режим, требования к поверхности изделий и необходимый ресурс оснастки.
Что учесть
- Материал формы подбирают под условия литья. В проекте использовали PLA и силикон. Для другого состава необходимо проверить химическую совместимость, температуру отверждения и возможный нагрев в процессе реакции, чтобы исключить деформацию оснастки.
- Качество поверхности формы влияет на поверхность изделия. При проектировании и выборе параметров печати следует учитывать требования к шероховатости заглушек и точности их сопряжения с другими деталями. Необходимость обработки рабочих поверхностей определяют по результатам пробных отливок.
- Подготовка к заливке — отдельная операция. В этом проекте силикон предварительно вакуумировали, а на формы наносили восковую разделительную смазку. Совместимость разделительного состава с материалами формы и изделия проверяют до выпуска партии.
- Ресурс формы необходимо подтверждать. Приведённые объёмы выпуска не определяют предельную стойкость оснастки. Для планирования производства нужно установить, сколько циклов форма выдерживает с сохранением геометрии и качества изделий.
Похожие кейсы
Подойдёт ли 3D-печать для вашей детали?
Расскажите про задачу — ответим, подходит ли печать, подберём материал и посчитаем время печати и себестоимость.